Primärt mål-långsvans-nyckelord: Oral täthetstestning av påstätningar för OEM-produktion
En påse kan se ordentligt stängd ut och ändå gå sönder när den når burken. Fint pulver ligger i tätningen, smakolja mjukar upp den icke-vävda ytan, eller så blir käken något kallare efter en linjestopp. Sömmen håller under visuell inspektion och öppnas sedan när påsen komprimeras under transport eller flyttas i munnen.
Tätningsstyrketestning ger fabriken mätbar produktionskontroll, men endast om metoden passar detta lilla porösa paket. Att kopiera ett flexibelt matpås-burstvärde i en oral påsespecifikation räcker inte. Provet, grepppositionen, dragriktningen, konditioneringen och felläget ändrar alla resultatet.
Definiera vilken söm som testas
Formfyllnads-förseglade munnpåsar har normalt mer än ett kritiskt bundet område. Den längsgående skarven och de kortändade tätningarna utsätts för olika värme, tryck och kontaminering. Identifiera dem separat i ritningar och register.
Ett enda prov som skurits från den lättaste kanten kan missa den svaga platsen. Inspektera var längsgående och ändtätningar korsar varandra, eftersom tyglager, veck och pulveransamling gör den övergången mindre förlåtande.
Välj en metod som besvarar fabriksfrågan
Ett drag- eller peel-liknande test mäter motståndet medan en förseglad remsa dras isär. En burst- eller kompressionsmetod utmanar hela påsen. ASTM listar metoder som F88 för flexibel tätningsstyrka och F2054 för testning av sprickningar, men tillämplighet och provberedning måste fastställas för produkten.
För rutinmässig produktion kan en enkel validerad pull-metod trenda linjen bättre än ett avancerat test som används en gång per år. Utveckling kan lägga till burst-, kompressions- eller transportsimulering för att förstå helficksfel.
Tillståndsprover innan man jämför siffror
Halvfuktiga formler fortsätter att fördela vätskan efter fyllning. En söm som testas omedelbart kan bete sig annorlunda efter tjugofyra timmar. Temperatur och luftfuktighet påverkar också nonwoven-, lim- eller termiska bindningar.
Ange tiden från produktion till test samt konditioneringsmiljön. Jämför inte en varm startpåse med ett kylt kvarhållet prov och kalla differenslinjedriften.
Record felläge, inte bara toppkraft
Ett högt tal är inte automatiskt bra om tyget rivs bredvid tätningen eller om fickan sträcks ut tills greppet glider. Observera om felet beror på adhesivseparation, tygbristning, delvis kanalöppning, greppbrott eller om det inte är fel vid den inställda gränsen.
Fotografier av typiska lägen hjälper operatörer att konsekvent klassificera fel. En förändring från ren tätningsseparation till slumpmässig tygrivning kan indikera en material-lott-skillnad även när genomsnittlig kraft fortfarande passerar.
Pulver i skarven är en processdefekt
Fin koffein, mineralpremix och växtextrakt kan störa bindningen. Operatörerna höjer ibland temperaturen för att kompensera. Det kan göra rena områden spröda medan kontaminerade områden förblir svaga.
Titta uppströms på matningstid, dammkontroll, påsfyllnadsnivå och käkarens renhet. Trendfel efter påfyllning av behållaren och vid högre hastighet. Tätningstestning bör hitta orsaken, inte motivera en allt hårdare värmeinställning.
Etablera ett tätningsfönster, inte en maskininställning
Utmana temperatur, tryck, uppehållstid och linjehastighet runt den planerade mittpunkten. Det godtagbara området bör skapa ljudsömmar utan att bränna, krympa eller göra påskanten obehaglig i munnen.
Materialtjocklek och basvikt varierar beroende på gång. Kvalificera den avsedda nonweven i båda ändar av leverantörsspecifikationen istället för att förlita dig på en ovanligt enkel rullning.
Prov över hela produktionsserien
Ta fickor från start, stabil produktion, efter planerade stopp, efter tygskarv och nära slutet av satsen. Prova båda banorna om maskinen har parallella filer. Ett kompositresultat döljer filspecifikt slitage eller justering.
Kombinera testresultat med påsvikt och visuella defekter. Överfyllda påsar belastar skarven mer och kan dra in pulver i bindningen. Fyllnings- och förseglingsprocesserna är sammankopplade.
Utmaningstransport och konserveringstryck
Fickor komprimeras när de räknas i burkar, fodral staplas och paket upplever vibrationer och värme. Kör en definierad hanteringsutmaning, och inspektera sedan efter löst pulver, oljiga märken och öppna hörn.
Använd inte ett orealistiskt handgrepp som hela valideringen. Dokumentet kan räkna, orientera, temperatur, vibration eller falltillstånd så att upprepade order kan jämföras.
Bygg användbara acceptanskriterier
- Skarvplacering
- Testriktning
- Provbredd
- Konditioneringstid
- Draghastighet eller last
- Minimiresultat
- Tillåtna fellägen
- Urvalskarta
- Strid efter misslyckande
Sätt gränser för utveckling och kapabel pilotdata, med en säkerhetsmarginal för kommersiell variation. Ett lånat nummer utan produkthistorik kan avvisa bra tyg eller acceptera en ömtålig söm.
Frågor som köpare vanligtvis ställer
Kan visuell inspektion ersätta oral påsetätningstestning?
Nej. Visuella kontroller hittar tydliga veck, brännskador och kontaminering, men de kan inte kvantifiera en bindning som ser sluten ut och som går sönder vid hantering.
Bör varje färdig påse spricktestas?
Nej. Testning är destruktivt. Använd en motiverad urvalsplan, rutinmässiga processkontroller och undersökningsregler som stöds av valideringsdata.
Skicka in påsmått, tygkvalitet, fyllvikt och aktuell sömfel för en testplansgranskning. LinkBioLabs kan kartlägga sigillfönstret och provtagningspunkterna innan en fullständig privatetikettbatch släpps.
Rekommenderade bilder på bloggen
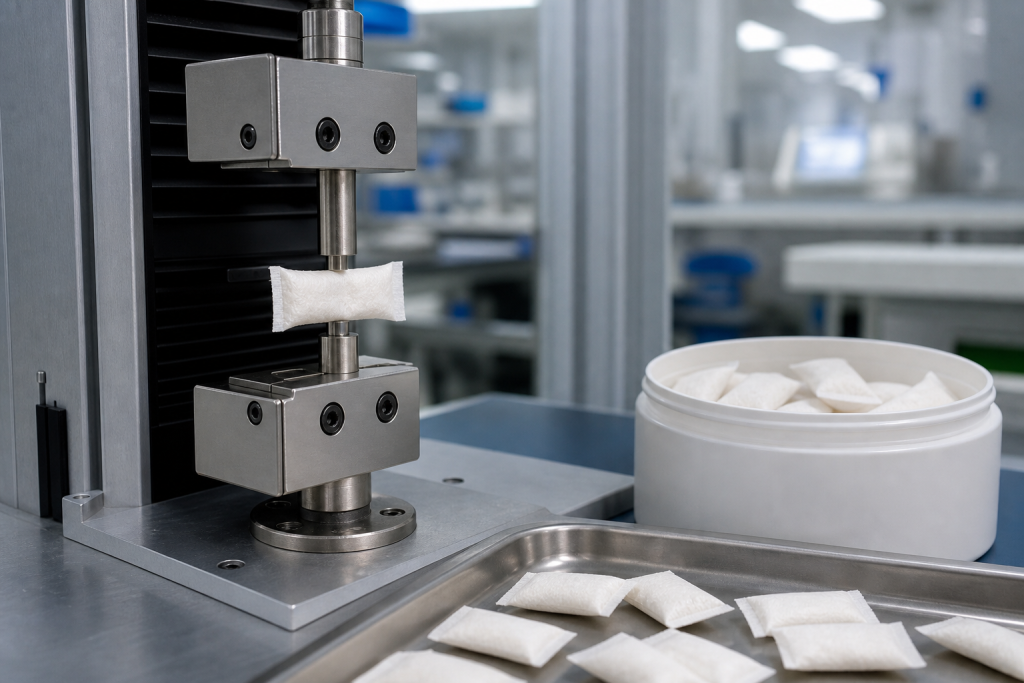
- Fabrikskvalitetskontrollfoto av en liten smal påse i en kompakt tätningsstyrka armatur med kvarvarande prover.
- Processdiagram som kopplar krutkontroll, käkinställningar, tätningsfelläge och transportutmaning.
Behåll kvarvarande prover för felundersökning
Behåll förseglade påsar från varje bana och produktionsfas i den färdiga burken. Om löst krut uppstår efter distribution kan fabriken upprepa styrke- och visuella kontroller på själva partiet. Utan korrekt identifierade retains testar teamen en ny körning och argumenterar om transport, fabric- eller maskininstallation orsakade klagomålet.
Relaterade tillverkningsreferenser
För en komplett OEM-recension, koppla denna artikel till huvudsidorna om produkt och process. Köpare behöver vanligtvis kategoripassning, lagerformelalternativ, stöd för anpassad formulering, processkontroller och en direkt projektdiskussion innan proverna godkänns.
- Tillverkning av specialanpassade orala påsar
- Aktieformuleringsoptioner
- Projektplanering för private label-påsar
- Formulering och FoU-stöd
- Tillverkningsprocess och kvalitetskontroller
- Blogg om teknisk tillverkning
- Diskutera ett projekt
Innehållsgranskning: tekniska artiklar granskas för funktionell oral påse, ODF, förpackning och OEM-upphandlingsrelevans.