Palabra clave principal objetivo de cola larga: Pruebas de resistencia de sellos de bolsas orales para producción OEM
Una bolsa puede parecer bien cerrada y aun así fallar cuando llega a la lata. El polvo fino queda en el sello, el aceite de sabor suaviza la interfaz no tejida, o una mandíbula se enfría ligeramente después de un cierre de línea. La costura se mantiene durante la inspección visual y luego se abre cuando la bolsa se comprime durante el envío o se mueve en la boca.
Las pruebas de resistencia de sellado proporcionan a la fábrica un control de producción medible, pero solo si el método se adapta a este pequeño paquete poroso. Copiar un valor flexible de explosión en bolsa de comida en una especificación de bolsa oral no es suficiente. La muestra, la posición del agarre, la dirección de tirón, el acondicionamiento y el modo de fallo cambian el resultado.
Define qué costura se está probando
Las bolsas orales de formado-llenado-sellado suelen tener más de una zona crítica adherida. La junta longitudinal y los sellos de extremo corto sufren diferentes calores, presiones y contaminaciones. Identifícalos por separado en dibujos y registros.
Un solo corte de muestra desde el borde más fácil puede fallar en la ubicación débil. Inspecciona dónde se cruzan los sellos longitudinales y los extremos, porque las capas de tela, los pliegues y la acumulación de polvo hacen que esa unión sea menos indulgente.
Elige un método que responda a la pregunta de la fábrica
Una prueba de tracción o de tipo peeling mide la resistencia mientras se desmonta una tira sellada. Un enfoque de ráfaga o compresión desafía toda la bolsa. ASTM enumera métodos como F88 para resistencia flexible de sellado y F2054 para pruebas de estallido restringido, pero debe establecerse la aplicabilidad y la preparación de muestras para el producto.
Para la producción rutinaria, un método de tirado validado y sencillo puede orientar mejor la línea que una prueba elaborada usada una vez al año. El desarrollo puede añadir simulación de ráfaga, compresión o transporte para comprender la falla de toda la bolsa.
Muestras de estado antes de comparar números
Las fórmulas semi-húmedas continúan distribuyendo líquido tras el relleno. Una junta probada inmediatamente puede comportarse de forma diferente tras veinticuatro horas. La temperatura y la humedad también afectan a los enlaces no tejidos y adhesivos o térmicos.
Indica el tiempo desde la producción hasta la prueba y el entorno de acondicionamiento. No compares una bolsa de arranque caliente con una muestra retenida y enfriada y llames a la línea de diferencia.
Modo de fallo de registro, no solo fuerza máxima
Un número alto no es automáticamente válido si la tela se rompe junto al sello o si la bolsa se estira hasta que el agarre resbala correctamente. Observa si la falla es por separación de adhesivos, rotura de la tela, apertura parcial del canal, rotura del agarre o ausencia de fallo en el límite establecido.
Las fotografías de modos típicos ayudan a los operadores a clasificar los defectos de forma consistente. Un cambio de separación limpia del sellado a desgarros aleatorios de la tela puede indicar una diferencia entre los materiales incluso cuando la fuerza media sigue pasando.
El polvo en la junta es un defecto del proceso
La cafeína fina, la mezcla mineral y el extracto vegetal pueden interrumpir la unión. A veces, los operadores suben la temperatura para compensar. Esto puede hacer que las zonas limpias sean frágiles mientras que las zonas contaminadas permanecen débiles.
Mira aguas arriba el tiempo de alimentación, el control del polvo, el nivel de llenado de la bolsa y la limpieza de la mandíbula. Fallos de tendencia tras rellenar el tolva y a mayor velocidad. Las pruebas de sellado deberían encontrar la causa, no justificar una temperatura cada vez más agresiva.
Establece una ventana de sellado, no una sola configuración de la máquina
Temperatura de desafío, presión, tiempo de permanencia y velocidad de la línea alrededor del punto central previsto. La zona aceptable debe crear juntas sonoras sin quemarse, encogerse ni hacer que el borde de la bolsa sea desagradable en la boca.
El grosor del material y el peso base varían según el lote. Calificar el no tejido previsto en ambos extremos de la especificación del proveedor en lugar de confiar en un solo rollo inusualmente fácil.
Muestra a lo largo de la producción
Toma los bolsillos desde el arranque, la producción estable, después de paradas planificadas, después de empalmar la tela y cerca del final del lote. Prueba ambos carriles si la máquina tiene carriles paralelos. Un resultado compuesto oculta el desgaste o alineación específica del carril.
Combina los resultados de las pruebas con el peso de la bolsa y los defectos visuales. Las bolsas sobrellenas ejercen más tensión en la unión y pueden arrastrar polvo hacia la unión. Los procesos de llenado y sellado están conectados.
Transporte de desafío y presión de enlatado
Las bolsas se comprimen al contar en latas, las cajas se apilan y los paquetes experimentan vibraciones y calor. Haz un desafío de manejo definido, luego inspecciona si hay polvo suelto, marcas aceitosas y esquinas abiertas.
No uses un apretón de mano poco realista como validación completa. El documento puede contar, orientar, temperatura, vibración o condición de caída para poder comparar órdenes repetidas.
Establece criterios de aceptación útiles
- Ubicación de la veta
- Dirección de la prueba
- Ancho de muestra
- Tiempo de preparación
- Velocidad de tracción o carga
- Resultado mínimo
- Modos de fallo permitidos
- Mapa de muestreo
- Acción tras fracaso
Establecer límites para el desarrollo y datos pilotos capaces, con un margen de seguridad para variaciones comerciales. Un número prestado sin historial de producto puede rechazar una buena tela o aceptar una costura frágil.
Preguntas que suelen hacer los compradores
¿Puede la inspección visual sustituir la prueba de sello de bolsas orales?
No. Las revisiones visuales detectan pliegues, quemaduras y contaminaciones evidentes, pero no pueden cuantificar una unión que parezca cerrada y falle al manipularla.
¿Deberían hacerse pruebas de estallido todas las bolsas terminadas?
No. Las pruebas son destructivas. Utiliza un plan de muestreo justificado, controles rutinarios de procesos y reglas de investigación respaldadas por datos de validación.
Envía las dimensiones de la bolsa, la calidad de la tela, el peso de relleno y el defecto actual de la costura para una revisión del plan de prueba. LinkBioLabs puede mapear la ventana de sellado y los puntos de muestreo antes de que se lance un lote completo de marca privada.
Imágenes recomendadas del blog
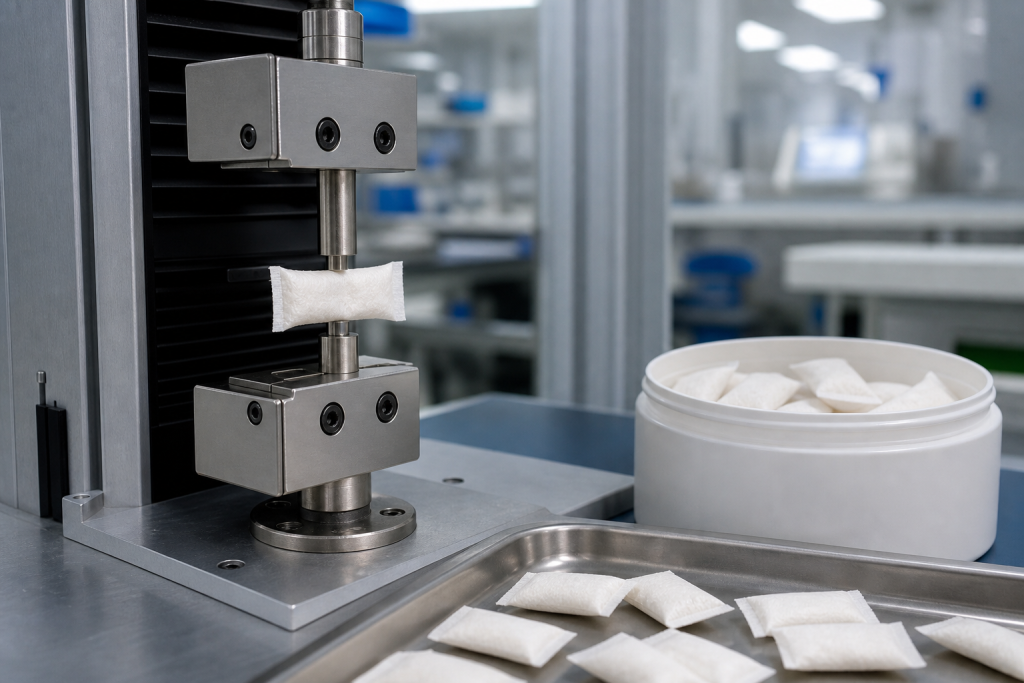
- Fotografía de control de calidad de fábrica de una pequeña bolsa delgada en un accesorio compacto de sello con muestras conservadas.
- Diagrama de proceso que conecta el control del polvo, ajustes de la mordaza, modo de fallo del sello y desafío de transporte.
Conservar muestras conservadas para la investigación de fallos
Conserva las bolsas selladas de cada carril y fase de producción en la lata terminada. Si aparece polvo suelto tras la distribución, la fábrica puede repetir las comprobaciones de resistencia y visuales del lote real. Sin retenciones debidamente identificadas, los equipos acaban probando una nueva etapa y discutiendo si el transporte, la tela o la configuración de la máquina causaron la queja.
Referencias relacionadas con la fabricación
Para una revisión completa de OEM, conecta este artículo con las páginas principales de productos y procesos. Los compradores suelen necesitar ajuste por categoría, opciones de fórmula en stock, soporte para formulaciones personalizadas, comprobaciones de procesos y una discusión directa del proyecto antes de aprobar las muestras.
- Fabricación de bolsas orales personalizadas
- Opciones de formulación de acciones
- Planificación del proyecto de bolsillo de marca propia
- Soporte para la formulación y la investigación y desarrollo
- Proceso de fabricación y controles de calidad
- Blog de fabricación técnica
- Comentar un proyecto
Nota de revisión de contenido: los artículos técnicos se revisan para la relevancia funcional de la bolsa oral, ODF, envases y adquisición OEM.