Palavra-chave principal de cauda longa: Teste de resistência do selo de bolsas orais para produção OEM
Uma bolsa pode parecer devidamente fechada e ainda assim falhar depois de chegar à lata. O pó fino fica no selo, o óleo de sabor amolece a interface não tecida, ou a mandíbula fica ligeiramente mais fria após uma paragem de linha. A costura mantém-se firme durante a inspeção visual, depois abre-se quando a bolsa é comprimida durante o transporte ou movida na boca.
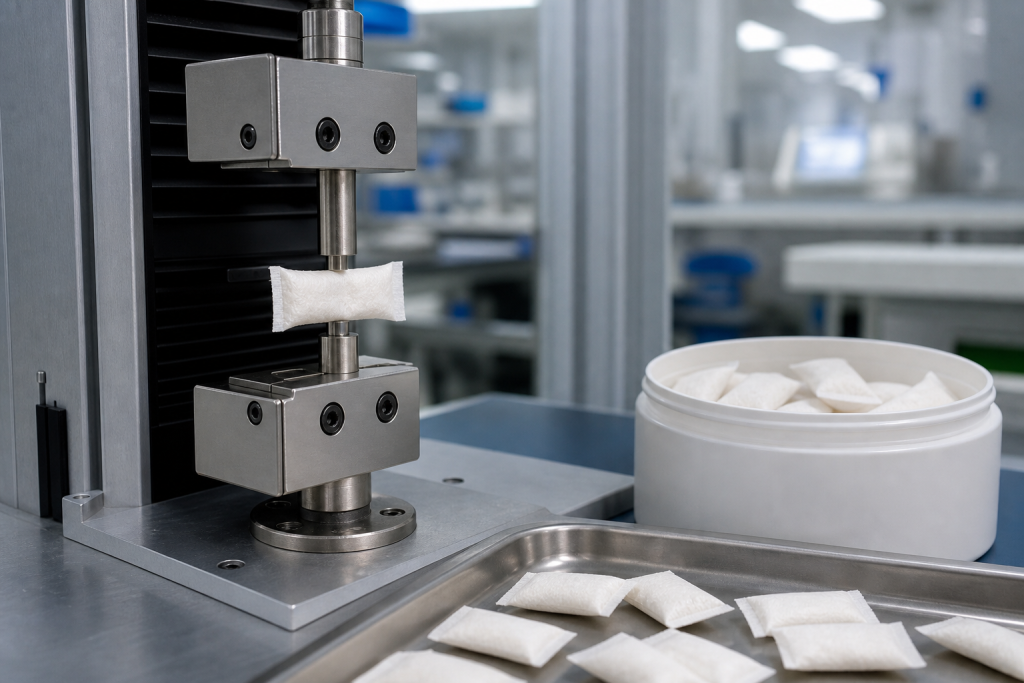
O teste de resistência de vedação dá à fábrica um controlo de produção mensurável, mas apenas se o método for adequado a este pequeno pacote poroso. Copiar um valor flexível de explosão de saco de comida para uma especificação de bolsa oral não é suficiente. A amostra, a posição da pega, a direção de puxar, o condicionamento e o modo de falha alteram o resultado.
Defina qual a costura que está a ser testada
As bolsas orais de formar-preencher-selar normalmente têm mais do que uma área crítica de aderência. As juntas longitudinais e as vedações curtas sofrem diferentes calor, pressão e contaminação. Identifique-os separadamente em desenhos e registos.
Uma única amostra cortada pela borda mais fácil pode falhar o local mais fraco. Inspecione onde as vedações longitudinais e finais se cruzam, porque camadas de tecido, dobras e acumulação de pó tornam essa junção menos permissiva.
Escolha um método que responda à questão da fábrica
Um teste de tração ou de tipo peeling mede a resistência enquanto uma tira selada é puxada. Uma abordagem de rajada ou compressão desafia toda a bolsa. A ASTM lista métodos como o F88 para resistência de vedação flexível e o F2054 para ensaio de explosão restrito, mas a aplicabilidade e a preparação da amostra devem ser estabelecidas para o produto.
Para produção rotineira, um método simples de puxada validado pode orientar melhor a linha do que um teste elaborado usado uma vez por ano. O desenvolvimento pode adicionar simulação de rajada, compressão ou transporte para compreender a falha de toda a bolsa.
Amostras de condição antes de comparar números
As fórmulas semi-húmidas continuam a distribuir o líquido após a preenchimento. Uma costura testada imediatamente pode comportar-se de forma diferente após vinte e quatro horas. A temperatura e a humidade também afetam as ligações não tecidas e adesivas ou térmicas.
Indique o tempo desde a produção até ao teste e o ambiente de condicionamento. Não compare uma bolsa de arranque quente com uma amostra retida arrefecida e chame à diferença de linha de deriva.
Modo de falha de registo, não apenas força máxima
Um número elevado não é automaticamente bom se o tecido rasgar ao lado da vedação ou se a bolsa esticar até a pega escorregar. Note se a falha é por separação do adesivo, rutura do tecido, abertura parcial do canal, rotura da aderência ou ausência de falha no limite definido.
Fotografias dos modos típicos ajudam os operadores a classificar defeitos de forma consistente. Uma mudança de separação de vedação limpa para rasgões aleatórios do tecido pode indicar uma diferença de material mesmo com a força média ainda a passar.
O pó na junta é um defeito de processo
Cafeína fina, pré-mistura mineral e extrato vegetal podem interromper a ligação. Os operadores por vezes aumentam a temperatura para compensar. Isso pode tornar as áreas limpas frágeis enquanto as zonas contaminadas permanecem frágeis.
Veja a montante, o momento da alimentação, controlo do pó, o nível de enchimento da bolsa e a limpeza da mandíbula. Falhas de tendência após o reabastecimento do funil e a velocidades mais elevadas. O teste de vedação deve encontrar a causa, não justificar uma temperatura cada vez mais agressiva.
Estabeleça uma janela de vedação, não uma configuração única da máquina
Temperatura de desafio, pressão, tempo de permanência e velocidade da linha em torno do ponto central planeado. A região aceitável deve criar juntas sonoras sem queimar, encolher ou tornar a borda da bolsa desagradável na boca.
A espessura do material e o peso base variam consoante o lote. Qualifique o tecido não tecido pretendido em ambas as extremidades da especificação do fornecedor, em vez de depender de um rolo incomumente fácil.
Amostra ao longo da produção
Pega nos sacos de arranque, produção estável, depois de paragens planeadas, depois de emendar tecido e perto do final do lote. Amostra ambas as faixas se a máquina tiver faixas paralelas. Um resultado composto esconde o desgaste ou alinhamento específico da faixa.
Associe os resultados dos testes com o peso da bolsa e defeitos visuais. Bolsas sobrecarregadas colocam mais tensão na costura e podem arrastar pó para dentro da ligação. Os processos de enchimento e selagem estão ligados.
Transporte de desafio e pressão de enlatamento
As bolsas são comprimidas quando contadas em latas, as caixas são empilhadas e os pacotes sofrem vibração e calor. Faz um desafio de manuseamento definido, depois inspeciona se há pólvora solta, marcas oleosas e cantos abertos.
Não uses um aperto de mão irrealista como validação completa. O documento pode contar, orientar, temperatura, vibração ou condição de queda para que as ordens repetidas possam ser comparadas.
Crie critérios de aceitação úteis
- Localização da costura
- Direção do teste
- Largura da amostra
- Tempo de condicionamento
- Taxa de tração ou carga
- Resultado mínimo
- Modos de falha permitidos
- Mapa de amostragem
- Ação após falha
Definir limites para o desenvolvimento e dados piloto capazes, com margem de segurança para variação comercial. Um número emprestado sem histórico de produto pode rejeitar um bom tecido ou aceitar uma costura frágil.
Perguntas que os compradores costumam fazer
A inspeção visual pode substituir o teste de resistência do selo da bolsa oral?
Não. As verificações visuais encontram dobras óbvias, queimaduras e contaminação, mas não conseguem quantificar uma ligação que parece fechada e falha sob manuseio.
Todas as bolsas acabadas devem ser testadas contra explosões?
Não. Os testes são destrutivos. Use um plano de amostragem justificado, controlos rotineiros de processos e regras de investigação apoiadas por dados de validação.
Envie as dimensões da bolsa, a qualidade do tecido, o peso do enchimento e o defeito atual da costura para revisão do plano de teste. O LinkBioLabs pode mapear a janela de selagem e os pontos de amostragem antes de ser lançado um lote completo de marca própria.
Imagens do Blog Recomendadas
- Fotografia de controlo de qualidade de fábrica de uma pequena bolsa fina num acessório compacto de selagem com amostras retidas.
- Diagrama de processo que liga controlo do pó, definições da mandíbula, modo de falha de vedação e desafio de transporte.
Guardar amostras retidas para investigação de falhas
Guarde as bolsas seladas de cada pista e fase de produção na lata final. Se aparecer pó solto após a distribuição, a fábrica pode repetir verificações de resistência e visuais no lote real. Sem retenções devidamente identificadas, as equipas acabam por testar uma nova corrida e a discutir se o transporte, o tecido ou a configuração da máquina causou a queixa.
Referências de fabrico relacionadas
Para uma análise completa do OEM, ligue este artigo às páginas principais de produtos e processos. Os compradores geralmente precisam de ajuste por categoria, opções de fórmulas em stock, suporte à formulação personalizada, verificações de processos e uma discussão direta do projeto antes de aprovar as amostras.
- Fabrico personalizado de bolsas orais
- Opções de formulação de ações
- Planeamento do projeto de bolsa de marca própria
- Apoio à formulação e I&D
- Processo de fabrico e controlos de qualidade
- Blogue de fabrico técnico
- Discutir um projeto
Nota de revisão de conteúdo: os artigos técnicos são analisados quanto à relevância funcional da bolsa oral, ODF, embalagem e aquisição OEM.