Ana hedef uzun kuyruk anahtar kelimesi: Ağız Torba Kutuları OEM Ambalajı için Endüksiyon Folyo Mühürü Testi
Bir indüksiyon membranı, tamper kanıtı ve bariyer koruması ekleyebilir, ancak ancak sadece folyo, ısı sızdırmazlık katmanı, reçine, jant ve kapak basıncı birlikte çalışabildiğinde. Açıklığa bağlı parlak bir disk güvenilir bir mühürün kanıtı değildir. Kanallar, yanmış astarlar ve kısmi bağlar genellikle görünüşte tamamlanmış bir yüzeyin altında saklanır.
Ağız torbası paketleri pratik komplikasyonlar getirir. Aroma buharı kenara ulaşabilir, toz kara alanına yerleşebilir ve uzun bir torba yığını kapağın eşit basınç uygulamasını engelleyebilir. Doğrulama, doldurulmuş ticari kutuyu normal hat hızında kullanmalıdır.
Folyonun neden gerekli olduğunu doğrulayın
Zarın tamper kanıtı, nem bariyeri, aroma tutma, sızıntı kontrolü veya kombinasyonu sağlayıp sağlamadığını tanımlayın. Fonksiyon, materyal ve kabul kriterlerini belirler.
Tüketiciler soyulabilir bir açıklık bekliyorsa, açılma kuvveti ve temiz çıkarma önemlidir. Parçalanan kalıcı bir kaynak, ürünü koruyabilir ve yine de kötü bir deneyim yaratabilir.
Sızdırmazlık katmanını konserve reçinesine ile eşleştirin
Polipropilen, polietilen ve diğer kap malzemeleri için uyumlu ısı sızdırmazlığı katmanları gereklidir. Benzer görünümlü astarlar farklı enerji ayarlarında bağlanabilir veya depolamadan sonra arızalanabilir.
Kilit astar tedarikçisi, inşaat ve reçine. Satın alma ikamesi test gerektirir; "aynı çap" bir eşdeğerlik ifadesi değildir.
Mühür arazisini inceleyin
Konserve kenarı düz, temiz ve boyut olarak tutarlı olmalıdır. Küf fırlanması, ovilik ve ezikler yerel boşluklar oluşturur. Kenar üzerindeki aroma yağı veya toz teması engeller.
Kontrollü bir ön mühürleme denetimi ekleyin ve jantın altındaki doldurmaya devam edin. İndüksiyon gücünü artırmak, kirlenmiş veya bozulmuş kapları onarmaz.
Önce kontrol kapağı uygulaması
Kapatma, astarı indüksiyon başlığının altından geçerken janta tutuyor. Dengesiz veya düşük uygulama tork, enerji doğru olsa bile zayıf sektörler oluşturur.
Hedef edilen astar yığını ile kapsül uygulaması ve çıkarma davranışını ölç. Köpük arka, pulp karton ve tek parça astarlar basıncı farklı şekilde dağıtır.
Bir çalışma penceresi geliştirin
Meydan okuma çizgisi hızı, kafa yüksekliği ve merkez ayarı etrafında güç. Çok az enerji kısmi yapışma bırakır. Çok fazla foil buruşturabilir, kenarı bozabilir, arka kısmı rengini değiştirebilir veya contayı kırıltabilir.
Soğuk başlatma, sabit çalışma ve yeniden başlatma koşullarını çalıştırın. Ekipman ısıtılması ve konveyör boşlukları, verilen enerjiyi kaydırabilir.
Birkaç denetim yöntemi kullanın
Görsel inceleme tam çevre, kırışıklıklar, kavurma ve kanalları kapsamalıdır. Soyma veya çıkarma kuvveti testi, paketin soyulmaya uygun tasarlandığında ölçülebilir bir eğilim ekler.
Sızıntı veya vakum yöntemleri bütünlüğü zorlayabilir, ancak yöntem gözenekli bir ürüne ve havalandırmalı veya havalandırmasız ambalaj tasarımına uymalıdır. Numune hazırlama ve arıza kriterlerini tanımlayın.
Kondisyon sonrası kontrol
Bağın stabilleşmesi için yeterince uzun süre tutulan yeni mühürlenmiş kutuları ve örnekleri test edin. Sonra dağılımı temsil eden ısı, nem, titreşim ve düşüş koşulları ekleyin.
Bir conta, depolama sırasında aroma buharı, kenar gerilmesi veya plastik gevşeme etkisi etkisi gösterdiğinde hemen geçebilir ve kalkabilir. Tutulan örnekler, astar arızasını kapanma hasarından ayırmaya yardımcı olur.
Kese duyusal profilini koruyun
İndüksiyon ısısı, üst nota tadına belirgin şekilde zarar vermemeli veya kapak yakınındaki poşetleri deforme etmemeli. Fazla kafa enerjisi ve yavaş hız, paketi beklenenden daha fazla ısıtabilir.
Geliştirme sırasında baş boşluğu kokusu ve duyusal performansı açık bir kontrol ile karşılaştırın. Bariyer iyileştirmesi yanmış bir astar notası getirmemelidir.
OEM ambalaj spesifikasyonunu yaz
- Can reçine ve jant boyutları
- Liner yapımı
- Kapsül uygulama aralığı
- Baş yüksekliği
- Güç ve hız penceresi
- Görsel kriterler
- Soyma veya sızdırma yöntemi
- Örnekleme frekansı
- Yeniden başlatma kuralı
- Değişim kontrol tetikleyicileri
Ayarları ve sonuçları ambalaj kaydında sakla. Bir pazar sızdırma sızdırmalarını bildirdiğinde, fabrika tahmin yerine gerçek kutu, astar ve hat partilerini inceleyebilir.
Alıcıların Genellikle Sorduğu Sorular
Her ağız kesesi indüksiyon folyo contasına ihtiyaç duyabilir mi?
Hayır. Karar, tamper kanıtı ihtiyaçları, bariyer hedefi, güzergah, kapanış tasarımı ve piyasa beklentilerine bağlıdır.
Zayıf contaları düzeltmek için endüksiyon gücü artırılabilir mi?
Sadece jant temizliği, astar uyumu, kapak basıncı ve başlık hizalanması doğrulandıktan sonra. Fazla güç farklı bir arızaya yol açabilir.
Basılı bileşenler satın alınmadan önce kutu reçinesi, jant çizimi, kapayı, astar önerisi ve gönderim rotasını indüksiyon-conta deneme planı için sağlayın.
Önerilen Blog Görselleri
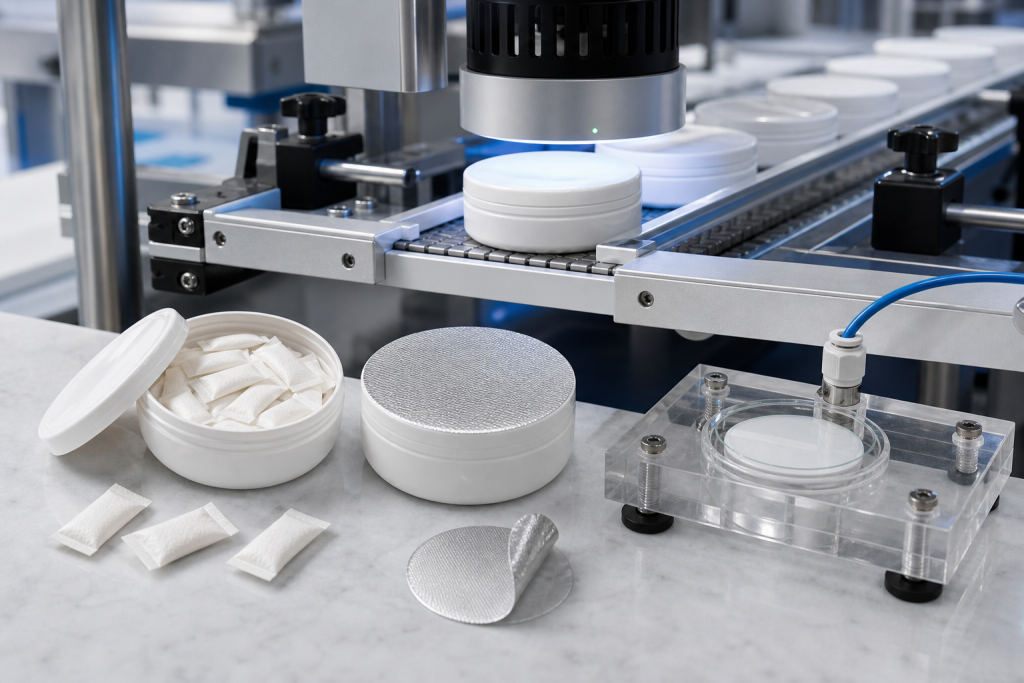
- Ambalaj hattı fotoğrafı, gerçekçi poşetler, markasız kutular, folyo membranlar ve indüksiyon başlığı.
- Mühür-pencere grafikleri, kapak basıncı, başlık yüksekliği, güç, hız ve denetim sonuçlarını kaplar.
Hat kesintileri etrafında örnekleme
Düzenli üretim genellikle en kolay koşuldur. Kutuları başlatma sırasında, konveyör sıkışmasından sonra, kapak veya astar yenisinden sonra ve baş yüksekliği ayarından sonra toplayın. İndüksiyon başlığının altında duran bir kutu aşırı ısınabilirken, yeniden başlatmadan sonra çok yakın bir kutu yeterli enerji almaya bilmiyor. Yeniden başlatma prosedüründe hangi kutuların izole edildiği ve tekrar test edildiği belirtilmelidir.
Ayrı astar ve kapanış şikayetleri
Kaldırılmış bir folyo her zaman düşük indüksiyon enerjisi anlamına gelmez. Kapağın çekilmesi (cap cocking), hasarlı dişler ve tutarsız astar yerleştirme ısınmadan önce teması azaltabilir. Zayıf sektörü işaretleyin ve kapak pozisyonu, jant boyutları ve astar yerleşimi ile karşılaştırın. Bu, iyi kutular yanana kadar güç artışını önler, mekanik arıza ise devam eder.
Depolamadan sonra tüketici açılışını doğrulayın
Soyulma davranışını normal ve stresli depolamadan sonra, sadece kapatmadan dakikalar sonra değil, ölçün. Plastik gevşedikçe ve aroma buharı arayüze ulaştıkça yapışma güçlenebilir, zayıflayabilir veya düzensiz hale gelebilir. Folyo parçaları ve keskin kenarlar için kontrol edin. Bariyer performansı ancak kullanıcı zarı temiz bir şekilde alıp alet veya ürün kirlemesi olmadan çıkarabildiğinde değerlidir.
Folga çapını ve merkezleme normal besleyici hızında doğrulan. Merkezden uzak bir zar, kenarın çoğunda bağlanmış gibi görünebilir ve titreşim veya sıcak depolama sırasında açılan dar bir kanal bırakabilir.
İlgili üretim referansları
Tam bir OEM incelemesi için, bu makaleyi ana ürün ve süreç sayfalarına bağlayın. Alıcılar genellikle kategori uyumu, stok-formül seçenekleri, özel formülasyon desteği, süreç kontrolleri ve örnekleri onaylamadan önce doğrudan proje tartışmasına ihtiyaç duyarlar.
- Özel ağız kese üretimi
- Hisse senedi formülasyon opsiyonları
- Özel etiket poş proje planlaması
- Formülasyon ve Ar-Ge desteği
- Üretim süreci ve kalite kontrolleri
- Teknik üretim blogu
- Bir projeyi tartışın
İçerik inceleme notu: teknik makaleler fonksiyonel oral poşet, ODF, ambalaj ve OEM tedarik ile ilgili olarak incelenir.