Primärt mål-långsvans-nyckelord: induktionsfolietätningstestning för orala påsburkar OEM-förpackningar
Ett induktionsmembran kan tillföra manipulationsskydd och skydd mot barriärer, men bara när folien, värmeförseglingslagret, kan harts, fälg och lock tryckas tillsammans. En blank skiva fäst vid öppningen är inget bevis på en pålitlig tätning. Kanaler, brända fodringar och partiella bindningar döljer sig ofta under en till synes komplett yta.
Oral påsepåsar medför praktiska komplikationer. Smakånga kan nå kanten, pulver kan ligga på markytan, och en hög hög med påsar kan förhindra att locket ger jämnt tryck. Validering måste användas med den fyllda kommersiella burken vid normal linjehastighet.
Bekräfta varför folien behövs
Definiera om membranet ger bevis på manipulation, fuktbarriär, arombevarande, läckkontroll eller en kombination. Funktionen bestämmer material- och acceptanskriterier.
Om konsumenter förväntar sig en avdragbar öppning, öppnande kraft och ren borttagning är det viktigt. En permanent svets som delar upp fragment kan skydda produkten och ändå skapa en dålig upplevelse.
Matcha tätningslagret med burkhartsen
Polypropen, polyeten och andra behållare kräver kompatibla värmetätningslager. Liknande liners kan binda vid olika energiinställningar eller gå sönder efter förvaring.
Leverantör av låsfoder till konstruktion och resin. En inköpssubstitution kräver testning; "Samma diameter" är inte ett ekvivalenspåstående.
Inspektera den förseglande marken
Burkkanten måste vara plan, ren och dimensionellt konsekvent. Formflash, ovalitet och bucklor skapar lokala glipor. Smakolja eller pulver på kanten blockerar kontakten.
Lägg till en kontrollerad förtätningsinspektion och fortsätt fylla under fälgen. Att öka induktionseffekten reparerar inte förorenade eller deformerade behållare.
Styrningskapselapplicering först
Stängningen håller linern mot fälgen medan den passerar under induktionshuvudet. Ojämnt eller lågt appliceringsmoment ger svaga sektorer även när energin är korrekt.
Mät applicering och borttagning av lock med den avsedda linerstacken. Skumunderlag, massakartong och enstycksliners fördelar trycket olika.
Utveckla ett driftfönster
Utmaningslinjehastighet, huvudhöjd och kraft runt mittinställningen. För lite energi lämnar partiell vidhäftning. För mycket kan skrynkla folie, förvränga kanten, missfärga baksidan eller göra tätningen spröd.
Kör kallstart, stabil drift och starta om villkoren. Utrustningens uppvärmning och transportbandsluckor kan flytta den levererade energin.
Använd flera inspektionsmetoder
Visuell inspektion bör täcka hela omkretsen, rynkor, brännande hud och kanaler. Peel- eller removal-krafttestning ger en mätbar trend när förpackningen är designad för att flagna.
Läck- eller vakuummetoder kan utmana integriteten, men metoden måste passa en porös produkt och en ventilerad eller icke-ventilerad förpackningsdesign. Definiera provförberedelse och felkriterier.
Kontrollera efter konditionering
Testa nyförseglade burkar och prover som hålls tillräckligt länge för att bindningen ska stabiliseras. Lägg sedan till värme, luftfuktighet, vibrationer och fallförhållanden som representerar fördelningen.
En tätning kan passera omedelbart och lyfta efter att smakånga, kantspänning eller plastavslappning verkar under förvaringen. Kvarhållna prover hjälper till att skilja på linerfel från skador på slutet.
Skydda påsens sensoriska profil
Induktionsvärme bör inte märkbart skada toppnotsmaken eller deformera påsarna nära locket. Överskott av topp och låg hastighet kan värma paketet mer än väntat.
Jämför headspace, lukt och sensorisk prestanda med en otätad kontroll under framkallning. Förbättring av barriären bör inte leda till en bränd liner.
Skriv OEM-förpackningsspecifikationen
- Kan resin och kantdimensioner
- Linerkonstruktion
- Lock-applikationsområde
- Huvudhöjd
- Fönster för el- och hastighetsfönster
- Visuella kriterier
- Peel- eller läckmetod
- Samplingsfrekvens
- Omstartregeln
- Förändringskontrollutlösare
Spara inställningarna och resultaten med förpackningsprotokollet. När en marknadsrapport om lyfta tätningar kan fabriken granska faktiska konserv-, liner- och linerpartier istället för att gissa.
Frågor som köpare vanligtvis ställer
Behöver varje oral påse en induktionsfolieförsegling?
Nej. Beslutet beror på behov av manipulationsbevis, barriärmål, rutt, stängningsdesign och marknadsförväntningar.
Kan induktionseffekten ökas för att åtgärda svaga tätningar?
Endast efter att ha bekräftat fälgens renlighet, liner-kompatibilitet, korpstryck och toppjustering. Överskott av el kan skapa ett annat fel.
Tillhandahåll konservresin, kantritning, slut, förslag på liner och fraktrutt för en induktionsförseglingsplan innan utskrivna komponenter köps.
Rekommenderade bilder på bloggen
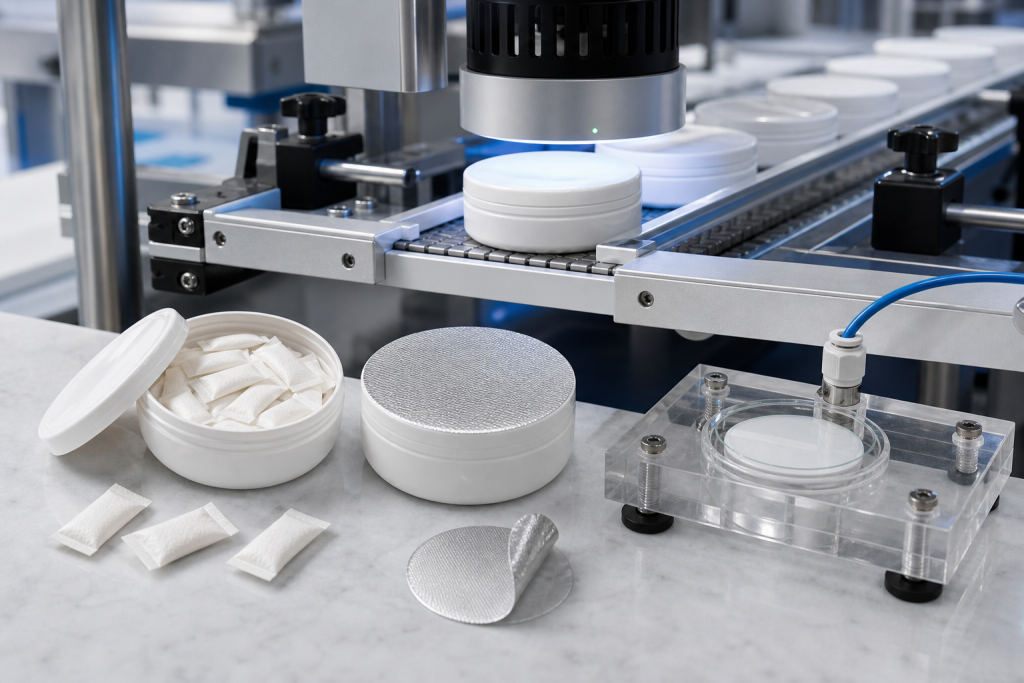
- Förpackningslinjefoto med realistiska påsar, omärkta burkar, foliemembran och induktionshuvud.
- Tätningsfönster grafiska täckningseffekter, tryck, topphöjd, effekt, hastighet och inspektionsresultat.
Sampla runt radavbrott
Stabil produktion är vanligtvis det enklaste villkoret. Samla in burkar vid start, efter att transportbandet har fastnat, efter påfyllning av lock eller liner och efter justering av huvudhöjd. En burk som pausar under induktionshuvudet kan överhettas, medan en som står för nära efter omstart kan få otillräcklig energi. Omstartproceduren bör ange vilka burkar som är isolerade och testade igen.
Separata klagomål om liner och stängning
En upphöjd folie betyder inte alltid dålig induktionsenergi. Lockspänning, skadade gängor och ojämn insättning av liner kan minska kontakten före uppvärmning. Markera den svaga sektorn och jämför med lockets position, fälgdimensioner och linerplacering. Detta undviker att effekten ökar tills bra konservatorer bränns medan det mekaniska felet kvarstår.
Verifiera att konsumentöppningen har varit efter lagring
Mät skalbeteendet efter normal och stressad förvaring, inte bara minuter efter försegling. Adhesion kan stärkas, försvagas eller bli ojämnt när plasten slappnar av och smakånga når gränsytan. Inspektera efter foliefragment och vassa kanter. Barriärprestanda är värdefull endast när användaren kan ta bort membranet rent utan verktyg eller produktkontaminering.
Bekräfta foliens diameter och centrering vid normal matarhastighet. Ett membran som är förskjutet kan verka bundet över större delen av kanten samtidigt som det lämnar en smal kanal som öppnas vid vibration eller varm lagring.
Relaterade tillverkningsreferenser
För en komplett OEM-recension, koppla denna artikel till huvudsidorna om produkt och process. Köpare behöver vanligtvis kategoripassning, lagerformelalternativ, stöd för anpassad formulering, processkontroller och en direkt projektdiskussion innan proverna godkänns.
- Tillverkning av specialanpassade orala påsar
- Aktieformuleringsoptioner
- Projektplanering för private label-påsar
- Formulering och FoU-stöd
- Tillverkningsprocess och kvalitetskontroller
- Blogg om teknisk tillverkning
- Diskutera ett projekt
Innehållsgranskning: tekniska artiklar granskas för funktionell oral påse, ODF, förpackning och OEM-upphandlingsrelevans.