Palabra clave principal objetivo de cola larga: Pruebas de sellado de papel de aluminio por inducción para envases OEM de bolsitas orales
Una membrana de inducción puede añadir evidencia de manipulación y protección contra la barrera, pero solo cuando el papel de aluminio, la capa de sellado térmico, puede trabajar en resina, la presión del borde y la tapa juntos. Un disco brillante unido a la abertura no es prueba de un sello fiable. Los canales, los revestimientos chamuscados y los enlaces parciales a menudo se ocultan bajo una superficie aparentemente completa.
Los paquetes de bolsas orales añaden complicaciones prácticas. El vapor de sabor puede llegar al borde, el polvo puede quedarse en la zona terrestre y una pila alta de bolsas puede impedir que la tapa aplique una presión uniforme. La validación debe utilizar el bidón comercial lleno a velocidad normal de línea.
Confirma por qué se necesita el papel de aluminio
Define si la membrana proporciona pruebas de manipulación, barrera de humedad, retención de aroma, control de fugas o una combinación de ellas. La función determina los criterios de material y aceptación.
Si los consumidores esperan una abertura que se pueda pelar, la fuerza de apertura y la eliminación limpia importan. Una soldadura permanente que se rompe en fragmentos puede proteger el producto y aun así crear una mala experiencia.
Empareja la capa de sellado con la resina de la lata
El polipropileno, el polietileno y otros materiales para recipientes necesitan capas compatibles de sellado térmico. Los revestimientos de aspecto similar pueden unirse en diferentes niveles de energía o fallar tras el almacenamiento.
Proveedor de forro de bloqueo, construcción y resina. Una sustitución de compra requiere ser evaluada; "mismo diámetro" no es una afirmación de equivalencia.
Inspecciona el terreno de sellado
El borde de la lata debe ser plano, limpio y dimensionalmente consistente. El flash de moho, la ovalidad y las abolladuras crean huecos locales. El aceite o polvo de sabor en el borde bloquea el contacto.
Añade una inspección controlada previa al sellado y sigue llenando por debajo del borde. Aumentar la potencia de inducción no reparará los recipientes contaminados o deformados.
Primero la aplicación de la tapa de control
El cierre mantiene el revestimiento contra el borde mientras pasa por debajo de la cabeza de admisión. El par de aplicación desigual o bajo produce sectores débiles incluso cuando la energía es correcta.
Mide el comportamiento de aplicación y retirada de tapas con la pila de revestimiento prevista. El respaldo de espuma, el cartón de pulpa y los forros de una sola pieza distribuyen la presión de forma diferente.
Desarrollar una ventana de operación
Velocidad de la línea de desafío, altura de la cabeza y potencia alrededor del ajuste central. Muy poca energía deja una adherencia parcial. Demasiado puede arrugar el papel de aluminio, deformar el borde, decolorar el respaldo o hacer que el sello se vuelva quebradizo.
Arranca en frío, operación estable y reinicio. El calentamiento del equipo y los huecos en las cintas transportadoras pueden desplazar la energía entregada.
Utiliza varios métodos de inspección
La inspección visual debe cubrir toda la circunferencia, arrugas, quemaduras y canales. La prueba de despegamento o fuerza de extracción añade una tendencia medible cuando el paquete está diseñado para despegarse.
Los métodos de fuga o vacío pueden poner en duda la integridad, pero el método debe ajustarse a un producto poroso y a un diseño de envase ventilado o no ventilado. Define los criterios de preparación y fallo de la muestra.
Comproba después del acondicionamiento
Prueba latas recién selladas y muestras que se mantienen el tiempo suficiente para que la unión se estabilice. Luego añade calor, humedad, vibración y condiciones de caída representativas de la distribución.
Un sello puede pasar inmediatamente y levantarse tras los actúes de vapor de sabor, tensión en el borde o relajación plástica durante el almacenamiento. Las muestras conservadas ayudan a separar la falla del revestimiento de los daños por cierre.
Protege el perfil sensorial de la bolsa
El calor por inducción no debería dañar notablemente el sabor de la nota superior ni deformar las bolsas cerca de la tapa. El exceso de energía de carga y la baja velocidad pueden calentar el paquete más de lo esperado.
Compara el olor del espacio de cabeza y el rendimiento sensorial con un control sin sellar durante el desarrollo. La mejora de la barrera no debería introducir una nota de delineación quemada.
Redacta la especificación de empaquetado OEM
- Resina de lata y dimensiones del borde
- Construcción de liner
- Rango de aplicación de la tapa
- Altura de la cabeza
- Ventana de potencia y velocidad
- Criterios visuales
- Método de pelar o filtrar
- Frecuencia de muestreo
- Regla de reinicio
- Disparadores de control de cambios
Mantén los ajustes y resultados con el registro de embalaje. Cuando un mercado informa de sellos levantados, la fábrica puede revisar los lotes reales de latas, liner y líneas en lugar de adivinar.
Preguntas que suelen hacer los compradores
¿Cualquier bolsa oral puede necesitar un sello de papel de inducción?
No. La decisión depende de las necesidades de prueba de manipulación, el objetivo de la barrera, la ruta, el diseño del cierre y las expectativas del mercado.
¿Se puede aumentar la potencia de inducción para arreglar sellos débiles?
Solo después de confirmar la limpieza de la llanta, compatibilidad del forro, presión de la tapa y alineación de la cabeza. El exceso de energía puede provocar un fallo diferente.
Proporciona la resina de lata, el dibujo de la llanta, el cierre, la propuesta del liner y la ruta de envío para un plan de prueba con sellado por inducción antes de comprar los componentes impresos.
Imágenes recomendadas del blog
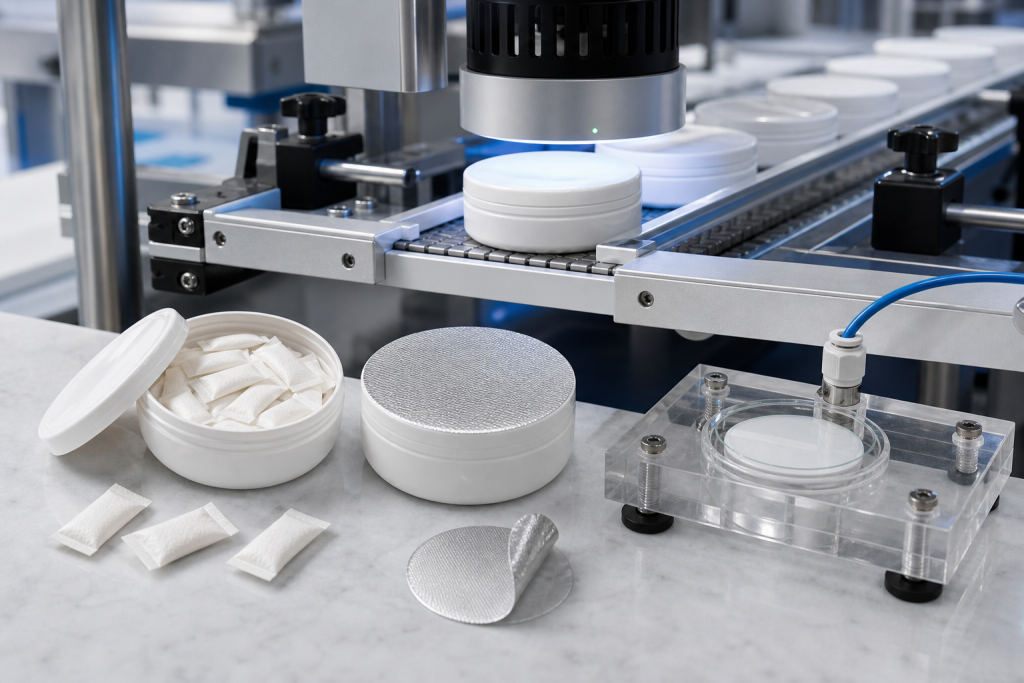
- Fotografía de la línea de embalaje con bolsas realistas, latas sin marca, membranas de papel de aluminio y cabeza de inducción.
- Sella-ventana con la presión de la tapa, altura de la cabeza, potencia, velocidad y resultados de inspección.
Muestreo alrededor de interrupciones de línea
La producción constante suele ser la condición más sencilla. Recoge las latas al arrancar, después de atascos en la cinta transportadora, tras reponer tapas o liners y ajustar la altura de la cabeza. Una lata que se detiene bajo la cabeza de inducción puede sobrecalentarse, mientras que una demasiado ajustada tras el reinicio puede recibir poca energía. El procedimiento de reinicio debe indicar qué latas se aislan y se vuelven a analizar.
Quejas separadas sobre el revestimiento y el cierre
Un papel de aluminio elevado no siempre significa poca energía de inducción. El armado de la tapa, la rosca dañada y la inserción inconsistente del revestimiento pueden reducir el contacto antes del calentamiento. Marca el sector débil y compáralo con la posición de la tapa, las dimensiones de la llanta y la colocación del liner. Esto evita aumentar la potencia hasta que las buenas latas se quemen mientras el fallo mecánico persiste.
Verificar la apertura del consumidor tras el almacenamiento
Mide el comportamiento del peeling después de un almacenamiento normal y estresado, no solo minutos después del sellado. La adhesión puede fortalecerse, debilitarse o volverse desigual a medida que el plástico se relaja y el vapor de sabor llega a la interfaz. Inspecciona si hay fragmentos de papel de aluminio y bordes afilados. El rendimiento de la barrera solo es valioso cuando el usuario puede retirar la membrana limpiamente, sin que las herramientas ni el producto se contaminen.
Confirma el diámetro del papel de aluminio y el centrado a la velocidad normal del alimentador. Una membrana descentrada puede parecer adherida a la mayor parte del borde dejando un canal estrecho que se abre durante la vibración o el almacenamiento en caliente.
Referencias relacionadas con la fabricación
Para una revisión completa de OEM, conecta este artículo con las páginas principales de productos y procesos. Los compradores suelen necesitar ajuste por categoría, opciones de fórmula en stock, soporte para formulaciones personalizadas, comprobaciones de procesos y una discusión directa del proyecto antes de aprobar las muestras.
- Fabricación de bolsas orales personalizadas
- Opciones de formulación de acciones
- Planificación del proyecto de bolsillo de marca propia
- Soporte para la formulación y la investigación y desarrollo
- Proceso de fabricación y controles de calidad
- Blog de fabricación técnica
- Comentar un proyecto
Nota de revisión de contenido: los artículos técnicos se revisan para la relevancia funcional de la bolsa oral, ODF, envases y adquisición OEM.