Moindre-clé principal cible pour la longue traîne : Test de joint à induction pour les boîtes de boîtes de sachets oraux en emballage OEM
Une membrane à induction peut ajouter une protection contre les infiltrations et la protection, mais seulement lorsque la feuille d’aluminium, la couche de scellement thermique, la résine, la pression sur le bord et le capuchon fonctionnent ensemble. Un disque brillant fixé à l’ouverture ne prouve pas un joint fiable. Les canaux, les doublures brûlées et les liaisons partielles se cachent souvent sous une surface apparemment complète.
Les pochettes orales ajoutent des complications pratiques. La vapeur de saveur peut atteindre le bord, la poudre peut s’accumuler sur la zone terrestre, et une grande pile de sachets peut empêcher le bouchon d’appliquer une pression uniforme. La validation doit utiliser la canette commerciale remplie à la vitesse normale de la ligne.
Confirmez pourquoi le papier aluminium est nécessaire
Définissez si la membrane offre une preuve de falsification, une barrière d’humidité, une rétention d’arôme, un contrôle des fuites ou une combinaison de ces aspects. Cette fonction détermine les critères matériels et d’acceptation.
Si les consommateurs s’attendent à une ouverture dépecable, la force d’ouverture et un retrait propre comptent. Une soudure permanente qui se déchire en fragments peut protéger le produit et néanmoins créer une mauvaise expérience.
Associez la couche d’étanchéité à la résine de la boîte
Le polypropylène, le polyéthylène et d’autres matériaux de contenants nécessitent des couches de thermoscellement compatibles. Les doublures d’apparence similaire peuvent se lier à différents réglages d’énergie ou tomber en panne après stockage.
Fournisseur de la doublure de verrouillage, construction et résine. Une substitution d’achat nécessite un test ; « même diamètre » n’est pas une déclaration d’équivalence.
Inspectez les terrains de scellement
Le rebord de la boîte doit être plat, propre et dimensionnellement cohérent. Le flash, l’ovalité et les bosses de moisissure créent des espaces locaux. De l’huile aromatique ou de la poudre sur le bord bloque le contact.
Ajoutez une inspection contrôlée avant le scellement et continuez à remplir sous le rebord. Augmenter la puissance d’induction ne réparera pas les contenants contaminés ou déformés.
D’abord application du capuchon de contrôle
La fermeture maintient la membrane contre la jante pendant qu’elle passe sous la tête d’induction. Un couple d’application inégal ou faible produit des secteurs faibles même lorsque l’énergie est correcte.
Mesurez le comportement d’application et de retrait du capuchon avec la pile de liner prévue. Le support en mousse, les cartons à pâte et les doublures en une seule pièce répartissent la pression différemment.
Développer une fenêtre d’opération
Vitesse de la ligne de défi, hauteur de tête et puissance autour du réglage central. Trop peu d’énergie laisse une adhésion partielle. Trop peut froisser le papier aluminium, déformer le rebord, décolorer le dos ou rendre le joint cassant.
Démarrage à froid, fonctionnement stable et redémarrage. Le réchauffement des équipements et les espaces dans les convoyeurs peuvent déplacer l’énergie délivrée.
Utilisez plusieurs méthodes d’inspection
L’inspection visuelle doit couvrir la circonférence complète, les plis, les brûlures et les canaux. Le test de décollement ou de force de retrait ajoute une tendance mesurable lorsque le boîtier est conçu pour se décoller.
Les méthodes de fuite ou de vide peuvent mettre en cause l’intégrité, mais la méthode doit s’adapter à un produit poreux et à un emballage ventilé ou non ventilé. Définir les critères de préparation et d’échec de l’échantillon.
Vérifiez après l’entraînement
Testez les boîtes fraîchement scellées et les échantillons maintenus assez longtemps pour que la liaison se stabilise. Ajoutez ensuite la chaleur, l’humidité, les vibrations et les conditions de chute représentatives de la distribution.
Un joint peut passer immédiatement et se soulever après des actes de vapeur aromatique, de contrainte de bord ou de relaxation plastique pendant le stockage. Les échantillons conservés aident à distinguer les défaillances de la doublure des dommages causés par la fermeture.
Protégez le profil sensoriel de la poche
La chaleur par induction ne devrait pas endommager de façon notable la saveur de la note de dessus ni déformer les pochettes près du couvercle. Un excès d’énergie de tête et une vitesse lente peuvent réchauffer le paquet plus que prévu.
Comparez l’odeur de l’espace de tête et la performance sensorielle avec un contrôle non scellé pendant le développement. L’amélioration de la barrière ne devrait pas introduire une note de pochette brûlée.
Rédigez la spécification d’emballage OEM
- Résine de la boîte et dimensions de la jante
- Construction du paquebot
- Plage d’application des capuchons
- Hauteur de tête
- Fenêtre de puissance et vitesse
- Critères visuels
- Méthode peeling or leak
- Fréquence d’échantillonnage
- Règle de redémarrage
- Déclencheurs de contrôle de changement
Conservez les paramètres et les résultats avec l’enregistrement d’emballage. Quand un marché signale des joints levés, l’usine peut examiner les lots réels de la boîte, de la doublure et des lignes au lieu de deviner.
Questions que posent généralement les acheteurs
Est-ce que chaque pochette buccale peut avoir besoin d’un joint en aluminium à induction ?
Non. La décision dépend des besoins en preuve de falsification, de la cible de la barrière, de l’itinéraire, de la conception de la fermeture et des attentes du marché.
Peut-on augmenter la puissance d’induction pour réparer des joints faibles ?
Seulement après avoir confirmé la propreté de la jante, la compatibilité des liners, la pression du bouchon et l’alignement de la tête. Un excès de puissance peut entraîner une panne différente.
Fournir la résine de la bombe, le tirage de jante, la fermeture, la proposition de doublure et l’itinéraire d’expédition pour un plan d’essai du joint à induction avant l’achat des composants imprimés.
Images recommandées du blog
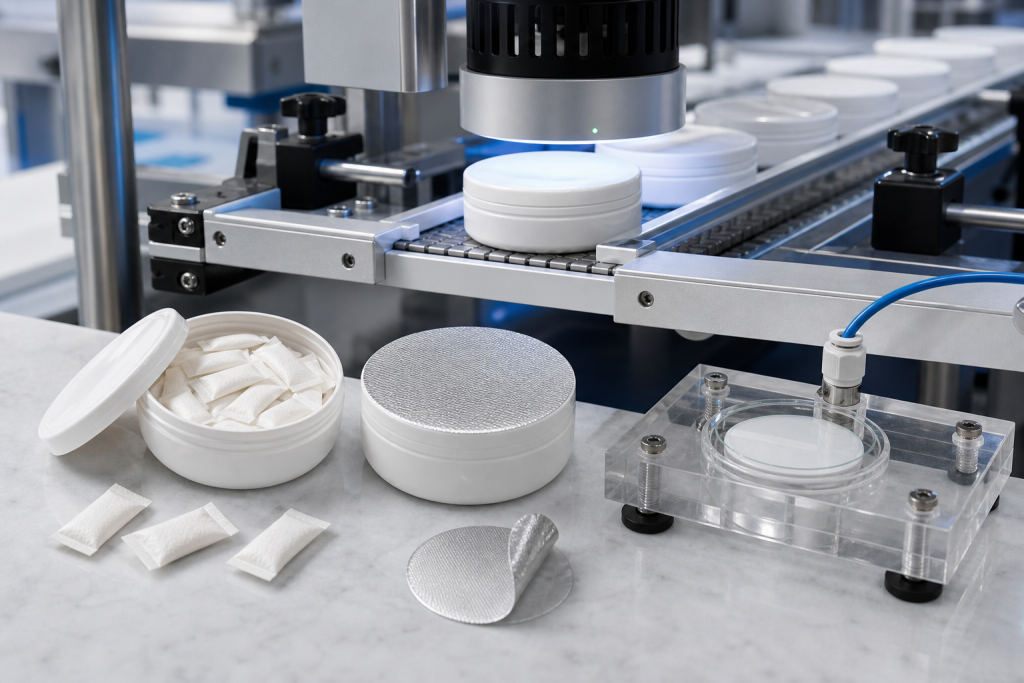
- Photographie en ligne d’emballage avec des pochettes réalistes, des boîtes non marquées, des membranes en aluminium et une tête à induction.
- Scellement-fenêtre, la pression, la hauteur de la tête, la puissance, la vitesse et les résultats d’inspection du capuchon.
Échantillonnage autour des interruptions de ligne
La production régulière est généralement la condition la plus facile. Récupérez les bidons au démarrage, après des blocages du convoyeur, après le réapprovisionnement du bouchon ou du liner et après l’ajustement de la hauteur de la tête. Une bombe qui s’arrête sous la tête d’induction peut surchauffer, tandis qu’une bombe trop rapprochée après le redémarrage peut recevoir une énergie insuffisante. La procédure de redémarrage doit indiquer quelles boîtes sont isolées et retestées.
Plaintes séparées concernant la liner et la fermeture
Un papier aluminium surélevé ne signifie pas toujours une mauvaise énergie d’induction. L’armement du capuchon, les filetages endommagés et l’insertion irrégulière de la membrane peuvent réduire le contact avant la chaleur. Marquez le secteur faible et comparez-le avec la position du capuchon, les dimensions de la jante et le placement du liner. Cela évite d’augmenter la puissance jusqu’à ce que les bonnes boîtes brûlent tandis que la panne mécanique persiste.
Vérifier l’ouverture du consommateur après stockage
Mesurez le comportement du peeling après un stockage normal et stressé, pas seulement quelques minutes après le scellement. L’adhésion peut se renforcer, affaiblir ou devenir inégale lorsque le plastique se relâche et que la vapeur de saveur atteint l’interface. Inspectez les fragments de feuille d’aluminium et les bords tranchants. La performance de la barrière n’est précieuse que lorsque l’utilisateur peut retirer la membrane proprement sans contamination par les outils ni le produit.
Vérifiez le diamètre du papier aluminium et le centrage à la vitesse normale de l’alimenteur. Une membrane décentrée peut sembler collée sur la majeure partie du bord tout en laissant un canal étroit qui s’ouvre lors des vibrations ou du stockage chaud.
Références de fabrication connexes
Pour une revue complète du fabricant, reliez cet article aux pages principales des produits et des procédés. Les acheteurs ont généralement besoin d’ajustement par catégorie, d’options de formule stock, d’un support pour la formulation personnalisée, des contrôles de processus et d’une discussion directe du projet avant d’approuver les échantillons.
- Fabrication de pochettes orales personnalisées
- Options sur formulation d’actions
- Planification du projet de pochette à marque propre
- Formulation et support R&D
- Processus de fabrication et contrôles qualité
- Blog sur la fabrication technique
- Discutez d’un projet
Note de révision du contenu : les articles techniques sont examinés pour la pertinence fonctionnelle de la pochette orale, de l’ODF, de l’emballage et de la pertinence en approvisionnement OEM.