Ana hedef uzun kuyruk anahtar kelimesi: Fonksiyonel ağız kesesi üretimi için metal tespit
Bir metal dedektörü takmak otomatik olarak kontrollü bir süreç yaratmaz. Mineral ağırlıklı formüller kuru selüloz karışımlarından farklı davranabilir, folyo kapaklı kutular her dedektör düzeninden geçemez ve bir kutunun üzerine yerleştirilen test parçası, nemli poşetler arasında gizlenmiş kontaminasyondan daha kolay bulunabilir.
Faydalı tartışma tehlike analiziyle başlar. Metalin girebileceği yerleri belirleyin, son pratik tespit noktasını belirleyin, gerçek ürün ve paket için ulaşılabilir hassasiyet belirleyin, ardından üretim sırasında sistemi zorlayın.
Güvenilir metal kaynaklarını haritalayın
Elekleri, mikser bıçaklarını, bağlantı elemanlarını, pompaları, kesicileri, sızdırmazlık çenelerini ve konveyörleri inceleyin. Bakım faaliyetleri, hat önceden nitelendirildikten sonra tel, matkap swarfı veya eksik donanım getirebilir.
Gelen botanik tozlar saha veya işleme parçaları içerebilir. Tedarikçi kontrolleri, mıknatıslar ve tarama, malzeme hassas dolgu ekipmanına ulaşmadan önce riski azaltabilir.
Denetim noktasını dikkatlice seçin
Tespit ise, mümkün olduğunda metalin girmesi makul şekilde son adımdan sonra yapılmalıdır. Kese üretimi için, kesim ve sızdırmazlıktan sonra olabilir ama kutulara folyo veya metalize bileşenler gelmeden önce olabilir.
Bitmiş ambalaj tespiti engelliyorsa, alternatif kontrolleri ve hat konumunu belgeleyin. Dedektörü yukarı doğru hareket ettirmeden sonradan ortaya çıkan tehlikeleri yeniden gözden geçirmeden yapın.
Ürün etkisini anlamak
Nem, tuz, mineraller ve sıcaklık, metale benzeyen sinyaller oluşturabilir. Yarı nemli elektrolit veya çinko formülleri, kuru kafein poşetinden farklı ayarlar gerektirebilir.
Her ürün ailesini normal ve en kötü koşullarda doğrulayın. Boş bir konveyörden gelen bir hassasiyet iddiası her SKU için kanıt değildir.
İzlenebilir meydan okuma parçalarını kullanın
Demirli, demirsiz ve paslanmaz çelik test parçaları genellikle farklı davranır. Boyutları risk değerlendirmesi ve gösterilen ekipman yeteneğiyle tanımlayın, görünüş için en küçük katalog setini seçmek yerine.
Parçaları kontrol altında tutun, tanımlanın ve uzlaştırın. Eksik bir test çubuğu kendisi bir yabancı cisim olayıdır ve hemen hat hareketi gerektirir.
Zor pozisyonda sınavlar yap
Temsil eden çarpımlı ve diyafram için tespit edilmesi en zor pozisyonlarda meydan okuma parçalarını geçin. Konumu ön, orta ve arka ya da doğrulanmış en kötü nokta arasında döndür.
Çalışma hızında ve tipik kutu aralığında test edin. Bir örneği merkezden yavaşça elle taşımak, ticari hattın tekrarlayamayacağı kolay bir geçiş sağlayabilir.
Reddetmeyi doğrulayın, sadece tespit değil
Reddeden cihazın doğru birimi güvenli bir konteynere aldığını ve hat yedeklemesinin onu kabul edilebilir ürüne geri göndermediğini doğrulayın. Alarmları, durdurma fonksiyonlarını ve kutu dolu kontrolleri takıldığında meydan okuma.
Reddedilen birimleri ve test parçalarını uzlaştırın. Fiziksel ayrımcı olmayan bir alarm, kaliteyi operatör belleğine bağlı bırakır.
Başarısız bir meydan okumaya yanıt ver
Kuyruğu durdurun, son başarılı kontrolden sonra ürünü izole edin, ekipmanı düzeltin ve meydan okumayı tekrarlayın. Bir arıza olmadan önce elan planı yazılmalıdır.
Sadece testi ikinci kez geçmek ilk başarısızlığı açıklamaz. Ayarları, diyafram kirliliğini, elektrik parazitini, kayış izini ve ürün koşullarını kontrol edin.
Çift tespiti ile önleme
Ekipmanı aşınma açısından inceleyin, kritik parçaları sayın ve bakım araçlarını kontrol edin. Metal algılama tek katmandır, hasarlı makinelerin çalıştırılması izni değildir.
Trend bulguları ve yanlış reddedilmeler. Tekrarlayan rahatsızlık alarmları operatörlerin ayarlarını zayıflatmasına neden olabilirken, tekrarlanan parçalar düzeltilmesi gereken bir üst akış arızasına işaret eder.
Alıcıya hazır kanıt yazın
- Tehlike değerlendirmesi
- Dedektör konumu
- Doğrulanmış ürün grupları
- Test parçası malzemeleri ve boyutları
- En kötü durum
- Kontrol sıklığı
- Doğrulamayı reddet
- Başarısızlık sınırını tuttu
- Kalibrasyon ve servis kayıtları
Gerçek hattan ve SKU'dan kayıtlar iste. İdeal koşullarda ölçülen bir broşür hassasiyeti, bitmiş ürün garantisi olmamalıdır.
Alıcıların Genellikle Sorduğu Sorular
Bitmiş folyo kapalı kutular metal dedektörden geçebilir mi?
Bazen ambalaj ve ürün etkisi geleneksel tespiti pratik olmaktan çıkarır. Üretici gerçek konfigürasyonu değerlendirmeli ve haklı bir kontrol noktası seçmelidir.
Metal detektoru cam veya sert plastik bulur mu?
Hayır. Tehlike değerlendirmesine göre diğer yabancı madde kontrolleri ve bazen X-ışını veya optik sistemler gereklidir.
Formül minerallerini, kutu boyutunu, kutu bileşenlerini ve önerilen hat yolunu paylaşın, böylece ticari ambalaj siparişi verilmeden önce yabancı cisim kontrollerinin gözden geçirilebilmesini sağlar.
Önerilen Blog Görselleri
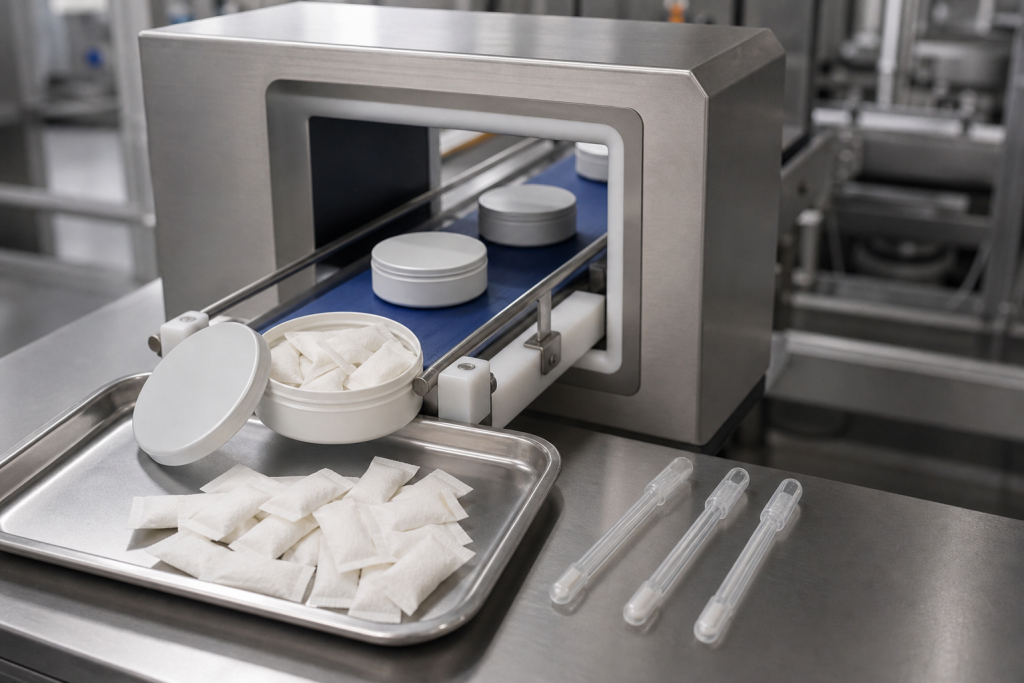
- Markasız kutuları, gerçekçi poşetleri ve kompakt bir metal dedektörü içeren ambalaj hattı fotoğrafı.
- Gelen tarama ve ekipman denetiminden nihai zorluk kontrollerine kadar tehlike kontrol akışı.
Ürün değişikliklerinden sonra dedektöre meydan okuma
Kuru nane poşesi için uygun bir ayar, elektrolit, çinko veya yarı nemli formüle otomatik olarak taşınmamalıdır. Ürün iletkenliği, sıcaklık, poşet sayısı ve yönelimi dedektör sinyalini değiştirebilir. Yeni bir SKU doğrulanmış ürün grubuna girdiğinde belgelenmiş bir meydan okuma çalıştırın ve hassasiyetin aşırı yanlış reddler olmadan güvenilir kaldığını doğrulayın.
Bakım çevresindeki sınırı kontrol etmek
Bakım çalışmaları, yabancı cisim riskinde alışılmadık bir konsantrasyon yaratır. Aletleri ve değiştirilen parçaları say, ürün bölgesini inceleyin, hattı temizleyin ve tahliye öncesi dedektör meydan okumasını tekrarlayın. Bir vida, tel parçası veya bıçak bölümü eksikse, materyali son doğrulanmış duruma kadar izole edin. İmzalanmış bir iş emri tek başına hattın açık olduğunu kanıtlamaz.
İnceleme reddettiklerini sessizce atmak yerine
Reddedilen kutuları kontrollü koşullarda açın ve sinyalin metalden, ürün etkisinden mi yoksa ambalajdan mı geldiğini belirler. Herhangi bir parçanın yerini ve türünü kaydedin. Benzer birkaç bulgu, arızalı bir ekran, aşınmış kesici veya gevşek bir bağlantı elemanı tespit edebilir. Artan yanlış reddetme oranı da faydalıdır: operatörler hassasiyeti azaltmadan önce çevresel parazit veya ürün sürüklenmesi durumunu gösterebilir.
Meydan okuma kayıtları operatörü, zamanı, ürünü, hat hızını ve sonucu belirlemelidir. Bu, kontrolü denetlenebilir kılar ve arızaların tek vardiya, ayar veya formül ailesi etrafında mı kümelendiğini gösterir.
İlgili üretim referansları
Tam bir OEM incelemesi için, bu makaleyi ana ürün ve süreç sayfalarına bağlayın. Alıcılar genellikle kategori uyumu, stok-formül seçenekleri, özel formülasyon desteği, süreç kontrolleri ve örnekleri onaylamadan önce doğrudan proje tartışmasına ihtiyaç duyarlar.
- Özel ağız kese üretimi
- Hisse senedi formülasyon opsiyonları
- Özel etiket poş proje planlaması
- Formülasyon ve Ar-Ge desteği
- Üretim süreci ve kalite kontrolleri
- Teknik üretim blogu
- Bir projeyi tartışın
İçerik inceleme notu: teknik makaleler fonksiyonel oral poşet, ODF, ambalaj ve OEM tedarik ile ilgili olarak incelenir.