Palavra-chave principal de cauda longa: Deteção de metais para fabrico funcional de bolsas orais
Instalar um detetor de metais não cria automaticamente um processo controlado. Fórmulas ricas em minerais podem comportar-se de forma diferente das misturas secas de celulose, latas com tampa de folha de alumínio não conseguem passar por todos os sistemas de detetor, e uma peça de teste colocada em cima de uma lata pode ser mais fácil de encontrar do que contaminação enterrada entre bolsas húmidas.
A discussão útil começa com a análise de riscos. Identificar onde o metal pode entrar, decidir o último ponto prático de deteção, estabelecer sensibilidade alcançável para o produto e embalagem reais, e depois desafiar o sistema durante a produção.
Mapear fontes credíveis de metal
Revise peneiras, lâminas de mistura, fixadores, bombas, cortadores, mandíbulas de vedação e transportadores. A atividade de manutenção pode introduzir fio, perfuração ou ferragens em falta depois de a linha ter sido previamente qualificada.
Os pós botânicos que chegam podem conter fragmentos de campo ou de processamento. Controlos do fornecedor, ímanes e triagem podem reduzir o risco antes que o material chegue a equipamentos de enchimento sensíveis.
Escolha cuidadosamente o ponto de inspeção
A deteção deve ocorrer após o último passo razoavelmente provável de introduzir metal, quando possível. Para a produção de bolsas, isso pode ser após o corte e vedação, mas antes das latas receberem folha de alumínio ou componentes metalizados.
Se a embalagem acabada interferir na deteção, documente os controlos alternativos e a posição da linha. Não mova o detector a montante sem reconsiderar os perigos criados posteriormente.
Compreender o efeito do produto
Humidade, sal, minerais e temperatura podem criar sinais que se assemelham a metal. Fórmulas semi-húmidas de eletrólitos ou zinco podem exigir configurações diferentes de uma embalagem de cafeína seca.
Valide cada família de produtos em condições normais e no pior caso. Uma afirmação de sensibilidade de um transportador vazio não é prova para todos os SKUs.
Use peças de desafio rastreáveis
Peças de teste ferrosas, não ferrosas e de aço inoxidável geralmente comportam-se de forma diferente. Defina os tamanhos a partir da avaliação de risco e da capacidade demonstrada do equipamento, em vez de selecionar o menor conjunto de catálogo para a aparência.
Mantém as peças controladas, identificadas e reconciliadas. Uma varinha de teste em falta é, por si só, um incidente de corpo estranho que requer ação imediata da linha.
Testes de colocação através da posição difícil
Passe peças de desafio com produto representativo e nas posições mais difíceis para a abertura detetar. Roda a posição entre a frente, o centro e a traseira ou o ponto pior validado.
Teste à velocidade de funcionamento e com o espaçamento típico das latas. Transportar manualmente uma amostra lentamente pelo centro pode produzir uma passagem fácil que a linha comercial não consegue repetir.
Verifique a rejeição, não apenas a deteção
Confirme que o dispositivo de rejeição remove a unidade correta para um recipiente seguro e que o backup da linha não o empurra de volta para um produto aceitável. Alarmes de desafio, funções de paragem e controlos de contentores onde instalados.
Reconciliar unidades rejeitadas e peças de teste. Um alarme sem segregação física deixa a qualidade dependente da memória do operador.
Responder a um desafio falhado
Parar a linha, isolar o produto desde a última verificação bem-sucedida, corrigir o equipamento e repetir o desafio. O plano de eliminação deve ser elaborado antes de ocorrer uma falha.
Simplesmente passar no teste uma segunda vez não explica a primeira falha. Verifique as definições, a contaminação da abertura, interferências elétricas, o rastreamento da correia e as condições do produto.
Deteção combinada com prevenção
Inspecionar equipamentos quanto ao desgaste, contar peças críticas e controlar ferramentas de manutenção. A deteção de metais é uma única camada, não permissão para operar maquinaria danificada.
Descobertas de tendências e falsas rejeições. Alarmes de incómodo repetidos podem levar os operadores a enfraquecer as definições, enquanto fragmentos repetidos apontam para uma falha a montante que necessita de correção.
Escreva provas prontas para o comprador
- Avaliação de riscos
- Localização do detector
- Grupos de produtos validados
- Materiais e tamanhos das peças de teste
- Posição no pior caso
- Verifique a frequência
- Rejeitar verificação
- Limite de falha
- Registos de calibração e serviço
Pede registos da linha e do SKU propriamente ditos. A sensibilidade de um folheto medida em condições ideais não deve tornar-se a garantia do produto final.
Perguntas que os compradores costumam fazer
Latas acabadas seladas em folha de alumínio podem passar por um detetor de metais?
Por vezes, a embalagem e o efeito do produto tornam a deteção convencional impraticável. O fabricante deve avaliar a configuração real e escolher um ponto de controlo justificado.
A deteção de metais encontra vidro ou plástico duro?
Não. Outros controlos de materiais estranhos, e por vezes sistemas de raios X ou óticos, são necessários de acordo com a avaliação de risco.
Partilhe os minerais da fórmula, tamanho da bolsa, componentes da lata e a rota proposta da linha para que os controlos sobre carrocerias estranhas possam ser revistos antes da encomenda de embalagens comerciais.
Imagens do Blog Recomendadas
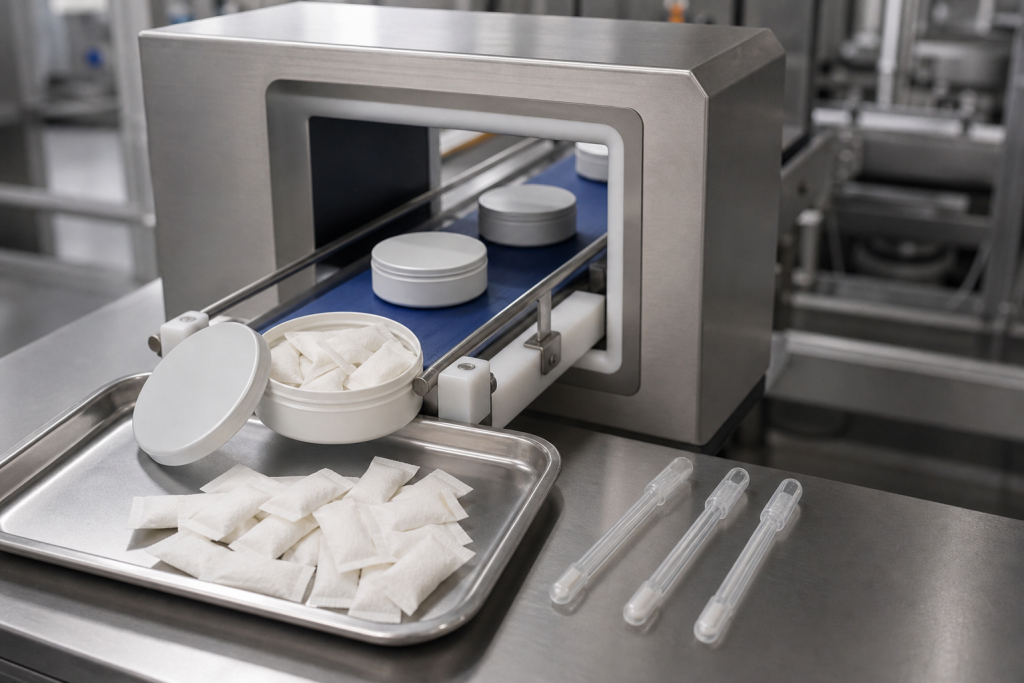
- Fotografia de embalagem mostrando latas sem marca, bolsas realistas e um detetor de metais compacto.
- Fluxo de controlo de riscos desde a triagem de entrada e inspeção do equipamento até às verificações finais do desafio.
Desafie o detector após alterações de produto
Uma configuração qualificada para uma embalagem seca de hortelã não deve ser transportada automaticamente para uma fórmula de eletrólitos, zinco ou semi-húmida. A condutividade do produto, temperatura, número de bolsas e orientação podem alterar o sinal do detetor. Execute um desafio documentado quando um novo SKU entrar no grupo de produtos validado e confirme que a sensibilidade se mantém fiável sem excesso de falsas rejeições.
Controla a fronteira em torno da manutenção
O trabalho de manutenção cria uma concentração invulgar de risco de corpos estranhos. Contar ferramentas e peças substituídas, inspecionar a zona do produto, limpar a linha e repetir o desafio do detector antes de ser libertado. Se faltar um parafuso, fragmento de fio ou secção da lâmina, isole o material até à última condição verificada. Uma ordem de trabalho assinada por si só não prova que a linha está clara.
Revise os rejeitados em vez de os descartar silenciosamente
Abrir latas rejeitadas em condições controladas e determinar se o sinal provém de metal, efeito do produto ou embalagem. Regista a localização e o tipo de qualquer fragmento. Vários achados semelhantes podem identificar um ecrã avariado, cortador gasto ou fecho solto. Uma taxa crescente de falsa rejeição também é útil: pode mostrar interferência ambiental ou uma condição de produto à deriva antes que os operadores reduzam a sensibilidade.
Os registos de desafio devem identificar o operador, hora, produto, velocidade da linha e resultado. Isto torna o controlo auditável e mostra se as falhas se agrupam em torno de um turno, configuração ou família de fórmulas.
Referências de fabrico relacionadas
Para uma análise completa do OEM, ligue este artigo às páginas principais de produtos e processos. Os compradores geralmente precisam de ajuste por categoria, opções de fórmulas em stock, suporte à formulação personalizada, verificações de processos e uma discussão direta do projeto antes de aprovar as amostras.
- Fabrico personalizado de bolsas orais
- Opções de formulação de ações
- Planeamento do projeto de bolsa de marca própria
- Apoio à formulação e I&D
- Processo de fabrico e controlos de qualidade
- Blogue de fabrico técnico
- Discutir um projeto
Nota de revisão de conteúdo: os artigos técnicos são analisados quanto à relevância funcional da bolsa oral, ODF, embalagem e aquisição OEM.