Primärt mål-långsvans-nyckelord: Metalldetektion för funktionell tillverkning av orala påsar
Installation av en metalldetektor skapar inte automatiskt en kontrollerad process. Mineraltunga formler kan bete sig annorlunda än torra cellulosablandningar, burkar med folielock kan inte passera genom alla detektorarrangemang, och en testbit placerad ovanpå en burk kan vara lättare att hitta än kontaminering begravd mellan fuktiga påsar.
Den användbara diskussionen börjar med riskanalysen. Identifiera var metall kan komma in, bestäm den sista praktiska detektionspunkten, fastställ uppnåelig känslighet för själva produkten och förpackningen, och utmana sedan systemet under produktionen.
Karta trovärdiga metallkällor
Granska silar, blandarblad, fästelement, pumpar, skärare, tätningshakar och transportband. Underhållsaktiviteter kan införa tråd, borrspån eller saknad hårdvara efter att linjen tidigare kvalificerats.
Inkommande botaniska pulver kan innehålla fält- eller bearbetningsfragment. Leverantörskontroller, magneter och screening kan minska risken innan materialet når känslig fyllnadsutrustning.
Välj inspektionspunkten noggrant
Detektion bör ske efter det sista steget som rimligen sannolikt kommer att introducera metall, när det är möjligt. För påstillverkning kan det ske efter skärning och tätning men innan burkar får folie eller metalliserade komponenter.
Om färdig förpackning stör detektionen, dokumentera alternativa kontroller och linjeposition. Flytta inte detektorn uppströms utan att ompröva risker som uppstår senare.
Förstå produkteffekten
Fukt, salt, mineraler och temperatur kan skapa signaler som liknar metall. Halvfuktiga elektrolyt- eller zinkformler kan kräva andra inställningar än en torr koffeinpåse.
Validera varje produktfamilj vid normala och värsta fall-förhållanden. Ett känslighetskrav från en tom transportör är inte bevis för varje SKU.
Använd spårbara utmaningsdelar
Testbitar av järn, icke-järn och rostfritt stål beter sig vanligtvis olika. Definiera storlekar utifrån riskbedömning och demonstrerad utrustningskapacitet istället för att välja den minsta kataloguppsättningen för utseende.
Håll bitarna kontrollerade, identifierade och förenade. En saknad teststav är i sig en incident med främmande föremål som kräver omedelbar linjeåtgärd.
Placera tester genom den svåra positionen
Passa utmaningsbitar med representativ produkt och på de positioner som är svårast för bländaren att upptäcka. Rotera placeringen mellan fram, mitt och bak, eller den validerade värsta punkten.
Testa vid drifthastighet och med typiskt burkavstånd. Att handbära ett prov långsamt genom mitten kan ge en enkel passage som den kommersiella linjen inte kan upprepa.
Verifiera avvisning, inte bara upptäckt
Bekräfta att den avvisade enheten tar bort rätt enhet i en säker behållare och att linjebackup inte skjuter tillbaka den till acceptabel produkt. Utmana larm, stoppfunktioner och kontroller för att fylla lådan där det är anpassat.
Stämm av avvisade enheter och testdelar. Ett larm utan fysisk segregation gör kvaliteten beroende av operatörens minne.
Svara på en misslyckad utmaning
Stoppa linjen, isolera produkten sedan senaste lyckade kontrollen, korrigera utrustningen och upprepa utmaningen. Hanteringsplanen bör skrivas innan ett fel inträffar.
Att bara klara testet en andra gång förklarar inte det första misslyckandet. Kontrollera inställningar, aperturförorening, elektrisk störning, bandspårning och produktförhållanden.
Kombinera detektion med förebyggande
Inspektera utrustning för slitage, räkna kritiska delar och kontrollera underhållsverktyg. Metalldetektion är ett lager, inte tillstånd att använda skadad maskin.
Trendresultat och falska refuseringar. Upprepade störlarm kan få operatörer att försvaga inställningarna, medan upprepade fragment pekar på ett fel uppströms som behöver korrigeras.
Skriv köparvänliga bevis
- Riskbedömning
- Detektorns placering
- Validerade produktgrupper
- Testbitsmaterial och storlekar
- Värsta tänkbara situation
- Kontrollera frekvensen
- Avvisa verifiering
- Misslyckande håller gränsen
- Kalibrering och serviceregister
Be om register från själva linjen och SKU:n. En broschyrkänslighet mätt under idealiska förhållanden bör inte bli garantin för slutprodukten.
Frågor som köpare vanligtvis ställer
Kan färdiga folieförseglade burkar gå igenom en metalldetektor?
Ibland gör förpackning och produkteffekt konventionell detektering opraktisk. Tillverkaren måste utvärdera den verkliga konfigurationen och välja en motiverad kontrollpunkt.
Hittar metalldetektion glas eller hårdplast?
Nej. Andra främmande materialkontroller, och ibland röntgen- eller optiska system, behövs enligt riskbedömningen.
Dela formeln, mineraler, påsstorlek, burkkomponenter och föreslagen linjerutt så att främmande kroppars kontroller kan granskas innan kommersiell förpackning beställs.
Rekommenderade bilder på bloggen
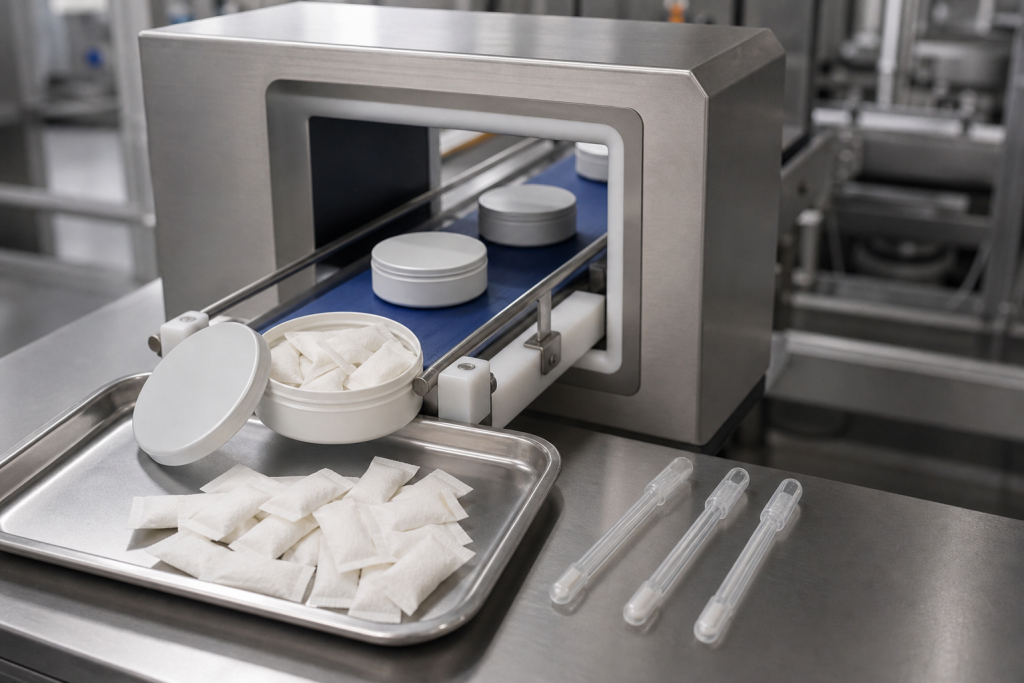
- Förpackningslinjefoto som visar omärkta burkar, realistiska påsar och en kompakt metalldetektor.
- Riskkontroll flöde från inkommande screening och utrustningsinspektion till slutliga utmaningskontroller.
Utmana detektorn efter produktändringar
En inställning som är godkänd för en torr myntapåse bör inte automatiskt överföras till en elektrolyt-, zink- eller halvfuktig formel. Produktledningsförmåga, temperatur, antal påsar och orientering kan förändra detektorsignalen. Kör en dokumenterad utmaning när en ny SKU går in i den validerade produktgruppen och bekräfta att känsligheten förblir tillförlitlig utan alltför många falska avvisningar.
Kontrollera gränsen kring underhåll
Underhållsarbete skapar en ovanlig koncentration av främmande kroppar. Räkna verktyg och utbytta delar, inspektera produktzonen, rengör ledningen och upprepa detektorutmaningen innan släpp. Om en skruv, trådfragment eller bladsektion saknas, isolera materialet tillbaka till det senaste verifierade skicket. En undertecknad arbetsorder bevisar inte att gränsen är tydlig.
Recensionsavslag istället för att tyst kasta bort dem
Öppna refuserade burkar under kontrollerade förhållanden och avgör om signalen kom från metall, produkteffekt eller förpackning. Registrera platsen och typen av varje fragment. Flera liknande fynd kan identifiera en trasig skärm, sliten skära eller lös fästanordning. En ökande falsk refusfrekvens är också användbar: den kan visa miljöpåverkan eller en driftande produktsituation innan operatörerna minskar känsligheten.
Utmaningsregister bör identifiera operatör, tid, produkt, linjehastighet och resultat. Detta gör kontrollen granskabar och visar om fel samlas kring ett skift, en inställning eller formelfamilj.
Relaterade tillverkningsreferenser
För en komplett OEM-recension, koppla denna artikel till huvudsidorna om produkt och process. Köpare behöver vanligtvis kategoripassning, lagerformelalternativ, stöd för anpassad formulering, processkontroller och en direkt projektdiskussion innan proverna godkänns.
- Tillverkning av specialanpassade orala påsar
- Aktieformuleringsoptioner
- Projektplanering för private label-påsar
- Formulering och FoU-stöd
- Tillverkningsprocess och kvalitetskontroller
- Blogg om teknisk tillverkning
- Diskutera ett projekt
Innehållsgranskning: tekniska artiklar granskas för funktionell oral påse, ODF, förpackning och OEM-upphandlingsrelevans.