Palabra clave principal objetivo de cola larga: Pruebas de adhesivo con etiquetas de bolsitas orales para envío húmedo
Una etiqueta aprobada para una lata limpia a temperatura ambiente puede levantarse tras el transporte marítimo. La condensación entra por el borde, la energía superficial del plástico cambia según el lote de resina y las latas compactas rozan durante la vibración.
Los compradores deben validar el proceso exacto de lata, adhesivo, tinta, barniz y aplicación según la ruta esperada. Un valor de peeling de proveedor en acero inoxidable no representa una lata curva de polipropileno.
Confirma la superficie de la lata
Resina de bloqueo, proveedor de moldeado, textura y cualquier límite de agente desmoldante. El polvo, el aceite aromatizado y la contaminación para manipular reducen la adherencia incluso cuando el adhesivo es adecuado.
Estado antes de la evaluación
Aplica las etiquetas a temperatura y presión normales de producción, y luego deja que el tiempo de permanencia especificado sea antes de la prueba. Los resultados inmediatos del peeling pueden falsear un adhesivo que construye adhesivo con el tiempo.
Desafío de humedad y condensación
Expone las latas terminadas a humedad cálida y a una condensación controlada de frío a tibio. Inspecciona el levantamiento del borde, las burbujas, el túnel y el blanqueamiento adhesivo tras la recuperación.
Suma la tensión de superficie curva
Latas pequeñas intentan enderezar la etiqueta continuamente. Prueba el diámetro real y la superposición, especialmente en los bordes de ataque y de salida donde la tensión de la aplicación genera tensión.
Prueba de impresión y barniz juntos
La tinta, el laminado y el barniz afectan la rigidez y la resistencia a los rayones. La vibración puede pulir colores oscuros o transferir tinta entre latas vecinas mientras la adhesión aún pasa.
Configuración de la aplicación del reloj
La presión del rodillo, la tensión de la tela, la rotación de la lata y la posición de la etiqueta requieren una ventana de trabajo. Las etiquetas de revelado aplicadas a mano no son evidencia de producción automática.
Establezca criterios de aceptación visible
Define la máxima elevación de los bordes, burbujas, rotación, desgaste y legibilidad del código de barras antes de la prueba. Fotografía los defectos de referencia para que los resultados de fábrica y marca jueguen de forma consistente.
¿Puede un adhesivo más fuerte resolver todos los problemas de elevación?
No. Superficies sucias, rigidez excesiva de etiquetas, mala aplicación o resina incompatible pueden seguir siendo la causa.
¿Deben probarse las etiquetas después de la simulación de transporte?
Sí. El acondicionamiento de humedad, la vibración y la compresión de la caja pueden combinarse para revelar fallos.
Proporciona resina de lata, construcción de etiquetas y clima de envío para una prueba de compatibilidad de envases.
Imágenes recomendadas del blog
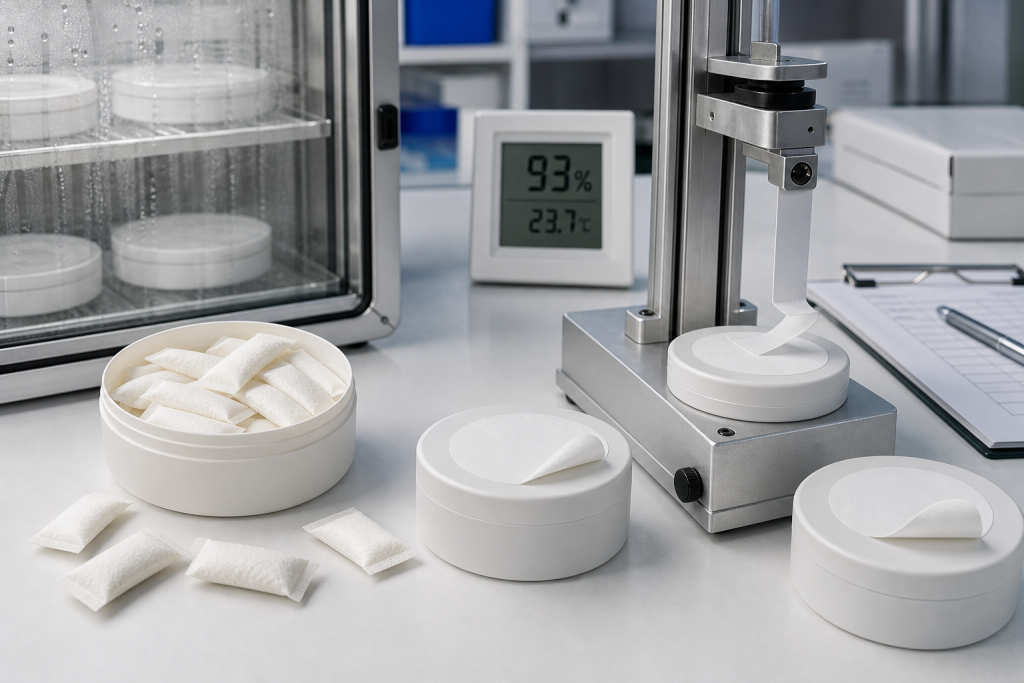
- Cámara de humedad y accesorio de pelaje con latas de bolsa sin etiqueta.
- Guía de modo de fallo para elevación del borde, burbujas, rayado y daños de impresión.
Referencias relacionadas con la fabricación
Para una revisión completa de OEM, conecta este artículo con las páginas principales de productos y procesos. Los compradores suelen necesitar ajuste por categoría, opciones de fórmula en stock, soporte para formulaciones personalizadas, comprobaciones de procesos y una discusión directa del proyecto antes de aprobar las muestras.
- Fabricación de bolsas orales personalizadas
- Opciones de formulación de acciones
- Planificación del proyecto de bolsillo de marca propia
- Soporte para la formulación y la investigación y desarrollo
- Proceso de fabricación y controles de calidad
- Blog de fabricación técnica
- Comentar un proyecto
Nota de revisión de contenido: los artículos técnicos se revisan para la relevancia funcional de la bolsa oral, ODF, envases y adquisición OEM.