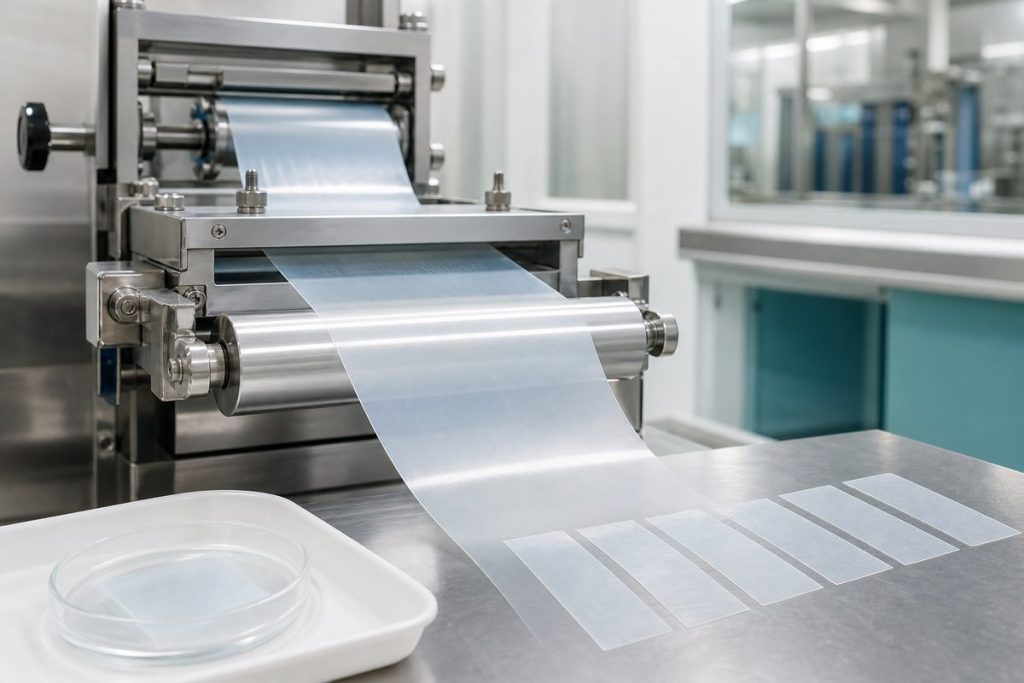
Un ODF de laboratoire peut être excellent dans un petit plateau et avoir du mal sur une ligne continue. La mise à l’échelle commerciale modifie le volume de mélange, la largeur du revêtement, le chemin de séchage, la tension de la toile et le temps entre les opérations. L’objectif n’est pas de faire une copie plus grande de l’échantillon de laboratoire ; il s’agit de préserver les caractéristiques approuvées du film dans un environnement de production différent.
Les marques qui s’adressent à un fabricant sous contrat ODF devraient se demander comment la formulation et le procédé sont transférés ensemble. Une formule sans contrôles de mélange, de moulage et de séchage est incomplète, tandis qu’un réglage mécanique sans cible de film définie ne peut pas protéger la qualité.
Définir le film cible avant la diffusion du pilote
La spécification du produit doit décrire les dimensions du film, l’épaisseur ou la masse par surface, l’apparence, la manipulation mécanique, la cible de désintégration, le contenu des ingrédients et l’emballage. Les points sensoriels tels que la saveur, l’adhérence et la sensation en bouche nécessitent également une référence approuvée. Ces objectifs guident quels ajustements de procédé sont acceptables lors de l’échelle.
Le mélange varie avec la taille du lot
L’hydratation polymère, la dispersion active, la viscosité et l’air entraîné influencent la chaîne moulée. Un récipient plus grand peut créer des historiques de cisaillement et de température différents à partir d’un mélangeur de laboratoire. Consignez l’ordre d’addition, le temps de mélange, la température, le temps de maintien et la désaération. La solution doit rester adaptée tout au long de la période de revêtement prévue, pas seulement lors de la préparation initiale.
Le travail de coulage et de séchage comme un seul procédé
L’écart du revêtement, la vitesse de la ligne et la viscosité de la solution influencent l’épaisseur du film humide. La température de séchage, le flux d’air et le temps de résidence affectent alors l’humidité résiduelle, la structure du film et la manipulation. Chauffer plus vite n’est pas toujours plus rapide si cela crée des bulles, des enroulements, un écorchage de surface ou un stress lié aux ingrédients.
Une étude publiée sur Transfert ODF du laboratoire à la fabrication continue souligne l’importance de plages de viscosité définies et de conditions de séchage. Des revues plus larges identifient également les bulles, l’inuniformité, le retrait et les ondulations comme des risques récurrents liés à la moulée de solvants.
Plan où l’uniformité est mesurée
Un seul échantillon du centre d’un rouleau ne peut pas représenter toute la toile. Le plan pilote doit prendre en compte les positions sur toute la largeur et le long de la course, surtout au démarrage et après les ajustements. Le fabricant doit définir comment le film revêtu est identifié et séparé avant de le trancher et de le découper.
- Solides en solution de coulée, viscosité et temps de maintien
- Épaisseur ou masse du film humide et sec par surface
- Humidité ou solvant résiduel lorsque c’est pertinent
- Contenu actif ou marqueur et uniformité du contenu
- Propriétés de traction, de pliage ou de manipulation selon le cas
- Désintégration et caractéristiques sensorielles
- Dimensions de coupe, poids unitaire et défauts visuels
Ne laissez pas la découpe et l’emballage à la fin
Un film doit survivre à la découpe, au découpage, au transfert et au scellement de sachet. Une formulation qui ne fonctionne qu’en étant soulevée soigneusement à la main n’est pas prête commercialement. Le matériel pilote doit passer par des équipements représentatifs en aval afin que les problèmes de statique, de blocage, de dommages aux bords et d’enregistrement apparaissent avant la réalisation de l’inventaire du lancement.
Utiliser un enregistrement contrôlé à échelle
Notez quels paramètres ont changé par rapport à la méthode du laboratoire, la raison de chaque changement et le résultat. Conservez les échantillons dans des positions de roulement définies. Si le pilote entraîne un changement de formulation, mettez à jour la spécification et le plan de stabilité plutôt que de le considérer comme un simple ajustement inoffensif de la machine.
Questions pour un fabricant sous contrat ODF
- Quel équipement est utilisé pour le moulage en laboratoire, pilote et commercial ?
- Comment la viscosité de la solution de coulée est-elle contrôlée sur la période de production ?
- Quels paramètres de séchage sont enregistrés ?
- Comment l’uniformité cross-web et along-web est-elle échantillonnée ?
- Peut-on couper les films pilotes et les mettre en sachet sur du matériel représentatif ?
- Quels changements d’échelle nécessitent l’approbation de la marque ?
- Quels documents de lot et quels échantillons conservés sont fournis ?
LinkBioLabs prend en charge Développement de films orodispersibles de la planification de la formulation et du moulage des prototypes en passant par la découpe, l’emballage à dose unique et l’échelle. Partagez le système actif, la taille cible du film, le marché, la direction de l’emballage et le volume projeté via notre Page de contact pour une revue de faisabilité dans la fabrication.
Références de fabrication connexes
Pour une revue complète du fabricant, reliez cet article aux pages principales des produits et des procédés. Les acheteurs ont généralement besoin d’ajustement par catégorie, d’options de formule stock, d’un support pour la formulation personnalisée, des contrôles de processus et d’une discussion directe du projet avant d’approuver les échantillons.
- Fabrication de pochettes orales personnalisées
- Options sur formulation d’actions
- Planification du projet de pochette à marque propre
- Formulation et support R&D
- Processus de fabrication et contrôles qualité
- Blog sur la fabrication technique
- Discutez d’un projet
Note de révision du contenu : les articles techniques sont examinés pour la pertinence fonctionnelle de la pochette orale, de l’ODF, de l’emballage et de la pertinence en approvisionnement OEM.