Palabra clave principal objetivo de cola larga: Cómo prevenir la segregación de polvos en la producción de bolsas orales de baja dosis
Los fallos de la bolsa en dosis bajas rara vez se notan en la mezcladora. La mezcla puede superar una prueba compuesta y luego separarse durante la transferencia, la vibración de la tolva o una parada de producción. Las unidades llenas cerca del final de la partida llevan un nivel activo diferente al de las creadas al principio.
La cuestión práctica no es si la pólvora se mezcló. Lo importante es si la mezcla se mantiene uniforme en cada movimiento entre la dispensación y la bolsa sellada.
Mapea cada lugar donde la mezcla pueda separarse
Traza la ruta desde el pesaje hasta el premezclado, mezcla principal, contenedor intermedio, elevador, tolva y alimentador. Cada gota cambia el movimiento de las partículas. Las largas distancias de transferencia, los conductos pronunciados y las vibraciones repetidas permiten que las finas densas se muevan de forma diferente al portador grueso.
Los equipos de producción suelen centrarse en el tiempo de mezclador porque es fácil de documentar. El riesgo mayor puede ser la espera de veinte minutos en una tolva medio llena tras un ajuste de línea. Incluye las pausas y reinicios en el plan de validación.
Ajusta los perfiles de partículas antes de aumentar el tiempo
La cafeína muy fina, las vitaminas o los marcadores botánicos no se comportan como un portador fibroso grueso. Una mezcla más larga no puede corregir permanentemente una gran diferencia de tamaño, densidad o forma. Incluso puede provocar finos en las superficies de los equipos o generar carga electrostática.
Compara la distribución del tamiz y la densidad a granel para el activo, premezcla y portador. Considera una calidad granulada compatible o un molienda controlada cuando sea apropiado. No cambies el tamaño de la partícula sin repetir el trabajo de disolución, sensorial y de estabilidad.
Construye la mezcla premezcla de forma geométrica
Un activo de baja dosis debe distribuirse primero en una porción manejable del portador. Añade volúmenes aproximadamente iguales en etapas en lugar de poner una pequeña cantidad activa en la mezcladora completa. Filtra los grumos antes de añadirlos y controla el orden de líquidos, sabores y polvos.
Graba la secuencia real de sumas y la energía de mezcla. Los operadores no deben depender de la blancura visual; Muchos polvos activos son indistinguibles de los portadores. Un registro de lote firmado es más útil que una hoja de fórmulas que dice solo mezclar hasta que sea uniforme.
Controlar la electrostática y la humedad de la habitación
Los polvos finos y secos pueden adherirse a bolsas, palas, paredes de la batidora y ventanas de tolvas. El peso del lote se reconcilia mal y el material liberado posteriormente puede crear una concentración local alta. El exceso de humedad crea el problema opuesto: grumos que se alimentan de forma intermitente.
Establece un rango de temperatura y humedad viable, coloca a tierra el equipo donde sea necesario y utiliza materiales de contacto consistentes. Inspecciona los residuos tras el vertido. Una pared de acero inoxidable de aspecto limpio aún puede conservar una película visible del ingrediente más potente.
Limitar el tiempo de transferencia y espera incontrolados
Utiliza recipientes cubiertos y identificados y minimiza los vertidos innecesarios. Define un tiempo máximo entre la mezcla y el relleno. Si la línea se detiene, documenta la duración y decide si se permite la mezcla controlada.
No permitas que los operadores removan la tolva a mano para fijar el flujo. Eso crea una mezcla local no documentada y puede dañar la consistencia del peso de la bolsa. La respuesta al puente pertenece al proceso aprobado, no a la improvisación turno a turno.
Muestreo a través del tiempo, no desde un solo lugar
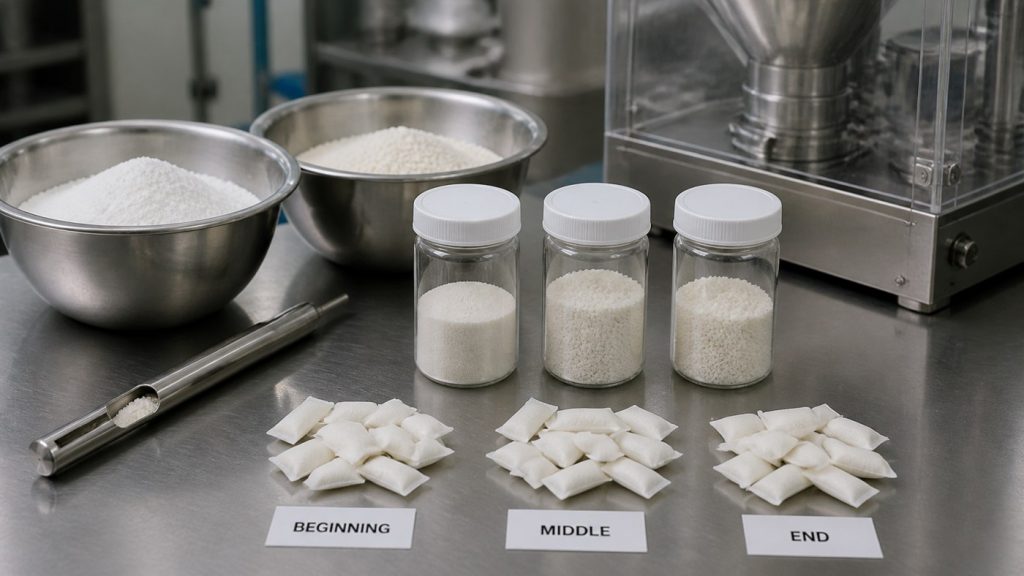
Toma muestras de bolsas terminadas del principio, mitad y final de la carrera y alrededor de las paradas planificadas. Para lotes largos, añade intervalos basados en el tiempo de producción o el cambio del contenedor. Analizar muestras individuales o compuestas justificadas según el riesgo.
Un promedio aprobado puede ocultar grupos altos y bajos. Revisa los resultados por secuencia. Una tendencia que se mantenga dentro de las especificaciones durante el piloto puede superar el límite cuando el lote comercial se vuelve tres veces más largo.
Variación separada del peso de relleno de la variación del ensayo
Una bolsa puede saltarse la dosis porque la mezcla no es uniforme, el alimentador entregó la masa equivocada o ambas cosas. Mide el peso individual de la bolsa junto con el contenido activo. Sin ambos conjuntos de datos, la investigación no puede distinguir la formulación del comportamiento de la máquina.
Comprueba la fuga de polvo y el material en el sello. El activo fino perdido como polvo puede reducir la dosis mientras contamina la lata. La conciliación debe incluir mezcla retenida, residuos de equipo, bolsas rechazadas y pérdida de limpieza.
Escala por evidencia, no por la capacidad de la mesa
Una mezcladora más grande cambia el nivel de llenado, el corte y el patrón de descarga. Mantener los mismos minutos no da el mismo resultado de mezcla. Validar el tamaño de la carga comercial e incluir la condición de producción realista más lenta.
La mayoría de los pequeños fabricantes no cuentan con monitorización continua de mezclas. Eso hace que un mapa de muestreo de sonido, muestras retenidas y control de cambios sean esenciales. Nuevos proveedores, grados de partículas o portadores deberían desencadenar una recualificación dirigida en lugar de una sustitución silenciosa.
Utilizar los primeros lotes comerciales como verificación continua
La validación no termina con un piloto exitoso. Resultados activos de tendencia, pesos individuales, patrones de rechazo y conciliación para los primeros lotes comerciales. Estate atento a los turnos después de un nuevo lote de transportista, un trayecto más largo o una humedad diferente en la habitación. Una media estable con un rango cada vez más amplio de principio a fin es una alerta temprana.
Establece una regla de escalada antes de la liberación. Si la tendencia se acerca al límite interno, investigar la distribución de partículas, el tiempo de retención y el comportamiento de la tolva mientras la mezcla retenida sigue disponible. Esperar a un resultado fuera de especificación elimina pruebas útiles y pone en riesgo más inventario.
Preguntas que suelen hacer los compradores
¿La mezcla más larga mejora siempre la uniformidad del contenido?
No. Cuando las partículas difieren sustancialmente, una mezcla más prolongada puede no evitar una segregación posterior y puede aumentar problemas electrostáticos o de desgaste.
¿Dónde se deben probar las bolsas terminadas?
Como mínimo en el principio, medio y final, con muestras añadidas alrededor de paradas, recargas o cambios intermedios en el contenedor.
Una revisión útil incluye dosis activa, datos de partículas, tamaño del lote, vía de transferencia y plan de muestreo actual. LinkBioLabs puede utilizar esa información para definir un estudio realista de premezcla y llenado.
Imágenes recomendadas del blog
- Muestras de producción de principio a medio nivel junto a mezcladora, portadora y premezcla de baja dosis.
- Mapa de proceso que muestra los riesgos de segregación por pesar a través de tolva y llenado.
Referencias relacionadas con la fabricación
Para una revisión completa de OEM, conecta este artículo con las páginas principales de productos y procesos. Los compradores suelen necesitar ajuste por categoría, opciones de fórmula en stock, soporte para formulaciones personalizadas, comprobaciones de procesos y una discusión directa del proyecto antes de aprobar las muestras.
- Fabricación de bolsas orales personalizadas
- Opciones de formulación de acciones
- Planificación del proyecto de bolsillo de marca propia
- Soporte para la formulación y la investigación y desarrollo
- Proceso de fabricación y controles de calidad
- Blog de fabricación técnica
- Comentar un proyecto
Nota de revisión de contenido: los artículos técnicos se revisan para la relevancia funcional de la bolsa oral, ODF, envases y adquisición OEM.