Parola chiave principale obiettivo a coda lunga: Test della fluidità delle polveri per l'otturazione della tasca orale
Una formula può frullare uniformemente e funzionare comunque male con una macchina a bustina. La fine caffeina ricopre la parete della tramoggia, un premix botanico si collega sopra il mangiatoio, oppure un trasportatore soffice cambia densità di imballaggio dopo dieci minuti di vibrazione. La linea produce poi tasche pesanti e leggere alternate, mentre il peso medio dei lotti appare comunque ragionevole.
Il test di fluidità delle polveri aiuta a identificare questo rischio prima della produzione commerciale. Non produce un unico numero universale di approvazione. Il comportamento delle polveri è influenzato dalla dimensione delle particelle, dalla forma, dall'umidità, dalla carica elettrostatica, dalla consolidazione e dalla geometria del vero e proprio alimentatore. Un programma utile combina misurazioni standardizzate con una prova rappresentativa in linea.
La densità di massa determina se la formula si adatta fisicamente
La densità bulk libera collega massa formula al volume. Se la miscela è troppo soffice, la dose target potrebbe non entrare nella busta slim approvata senza riempire troppo il tessuto o rallentare la macchina. Se la densità varia tra i lotti, la stessa impostazione volumetrica dell'alimentatore produce un peso diverso.
Misura la formula completa, non una media calcolata delle densità degli ingredienti. L'ordine di aggiunta, il tempo di miscelazione e il liquido aromatico cambiano il modo in cui le particelle si impacchanno. Annota il metodo, le dimensioni del contenitore, la gestione del campione e il tempo dopo la miscelazione in modo che i lotti ripetuti possano essere confrontati.
La densità tappata mostra sensibilità alla consolidazione
La polvere in un tramoggio di produzione subisce vibrazioni da motori, ricariche e dal meccanismo di riempimento. La densità prelevata fornisce un'indicazione controllata di quanto il letto può compattarsi. Una grande differenza tra densità sciolta e presa avverte che la condizione dell'alimentatore può derivare durante una corsa.
USP General Chapter <616> fornisce approcci armonizzati per la densità di massa e di prelievo. I numeri diventano utili solo quando l'OEM mantiene il metodo coerente. Modificare la dimensione del cilindro, la massa del campione o la condizione della goccia può modificare il risultato senza alcuna modifica del materiale.
Non fare affidamento su un solo indice di flusso
L'indice di comprimibilità e il rapporto di Hausner sono strumenti di schermatura comodi calcolati a partire dalla densità di massa e da prelievo. Angolo di riposo e flusso attraverso un orifizio esaminano comportamenti diversi. USP <1174> tratta esplicitamente il flusso delle polveri come multifaccettato; nessun metodo semplice singola caratterizza ogni condizione di produzione.
Un blend può formare un cono rispettabile ma fermarsi a una piccola apertura del mangiatoio. Un altro può fluire rapidamente attraverso un imbuto ma segregarsi man mano che particelle dense si muovono davanti al portatore della luce. Seleziona test che riproducano il problema che la linea delle sacche dovrebbe effettivamente evitare.
Abbina l'apertura del test al rischio del feeder
I test di flusso dell'orifizio dovrebbero utilizzare un'apertura documentata, la geometria dell'imbuto e le condizioni di avviamento. Se l'apertura è molto più grande della presa di produzione, ogni miscela appare libera. Se è irrealisticamente piccolo, le formule funzionanti falliscono durante lo sviluppo.
Annota il flusso intermittente, il top-hole e la necessità di attaccare l'apparecchio. Segnalare solo il tempo dopo aver rotto manualmente un ponte nasconde l'osservazione più importante. Il video è utile quando fornitori e team di produzione devono confrontare un guasto da remoto.
L'umidità e le condizioni della stanza possono invertire il risultato
Minerali igroscopici, acidi ed estratti vegetali possono assorbire abbastanza acqua durante la pesatura per diventare coesivi. Polveri molto secche possono invece sviluppare un'adesione elettrostatica. Testare alla temperatura di produzione prevista e all'umidità relativa, poi sfidare il limite superiore di esposizione.
Definisci per quanto tempo gli ingredienti aperti e la miscela finita possono rimanere nella stanza. Un test di laboratorio di dieci minuti su materiale appena aperto non può sostenere una pausa di produzione di quattro ore. Ritesta dopo il massimo di mantenimento previsto e dopo che il sapore liquido si è equilibrato.
L'abbinamento delle particelle conta più della finezza visiva
Grandi differenze di dimensione e densità delle particelle favoriscono la segregazione durante il trasferimento e le vibrazioni. Macinare ogni componente fino a ottenere una polvere fine non è la soluzione: un eccesso di sostanze fini aumenta la polvere, la staticità, il flusso scarso e la contaminazione da sigillare. Un premix controllato o un portatore granulato appropriato spesso funzionano meglio.
Confrontare la distribuzione, la morfologia e la densità del vettore attivo con quello principale. Ispeziona le tasche iniziali, centrali e finali per il peso di carico e il contenuto attivo. L'uniformità del peso non può dimostrare che una componente a bassa dose di caffeina o botanica sia rimasta distribuita uniformemente.
L'aggiunta di sapori liquidi può creare zone umide nascoste
Sapore e umettante dovrebbero essere spruzzati su un letto mobile a una velocità controllata. Versare liquido su un punto crea agglomerati che possono far passare un campione sfuso ma bloccare intermittentemente il feeder. Le palline bagnate possono anche spalmarsi sui non tessuti e indebolire i sigilli.
Blocca la posizione dell'ugello, il pattern delle gocce, i tempi di aggiunta, il carico del mixer e la miscelazione post-addizione. Una miscelazione più lunga può riscaldare la polvere e rimuovere le note volatili. L'endpoint dovrebbe essere supportato da risultati di flusso e uniformità, non semplicemente aggiungendo minuti extra.
Sfida il tramoggio durante la corsa pilota
Un pilota dovrebbe utilizzare l'alimentatore previsto, il livello della tramoggia, le dimensioni della tasca e la velocità della linea. Misurare l'output dopo l'avvio, dopo il riempimento della tramoggia, durante il funzionamento a basso livello e dopo una pausa programmata. Queste transizioni mettono in luce ponti e consolidamenti che una breve corsa costante non permette.
Non lasciare che gli operatori correggano il processo con mescolamenti non documentati. Se è richiesta agitazione o vibrazione, la sua impostazione e frequenza appartengono al registro master. Una barra metallica non ufficiale nella tramoggia rappresenta un rischio di contaminazione e rende le prestazioni del lotto dipendenti da un operatore.
Dati di flusso di collegamento con risultati delle tasche
Applica i pesi delle singole buste, la frequenza di rifiuto, i fermi della macchina e sigilla la contaminazione contro i risultati della polvere. Una media di passaggio può nascondere cicli ripetuti alti-minimi. I dati specifici per corsia possono rivelare un alimentatore consumato o mal allineato piuttosto che un difetto della formula.
Blocca una finestra per materia prima e processo
- Fornitori e categorie di ingredienti approvati
- Distribuzione delle dimensioni delle particelle e limiti fini
- Metodi a densità sciolta e a presa
- Test di flusso o orifizio selezionato
- Miscela umidità e attività idrica dove necessario
- Umidità della stanza e massima esposizione
- Parametri di adizione liquida
- Livello della tramoggia e impostazioni di agitazione
- Campionamento di peso e contenuto dall'inizio alla fine
- Trigger di controllo del cambiamento e riprocessi
Un sostituto del fornitore non dovrebbe entrare in produzione perché il saggio e il nome dell'ingrediente corrispondono. La densità aggregata, l'umidità e il comportamento delle particelle possono cambiare mentre l'identità chimica rimane corretta. Ripeti i test collegati alle prestazioni dell'alimentatore prima di approvare la classifica alternativa.
Domande che gli acquirenti di solito fanno
Quale test di flusso in polvere è il migliore per la produzione di sacchetti orali?
Non esiste un unico test migliore. Densità bulk e tapped, misure di compressibilità, flusso di orifizio e una prova rappresentativa con la macchina rispondono a diverse domande. La combinazione dovrebbe corrispondere al rischio di mangiatoia e formula.
Si può risolvere un flusso di polvere scarso aumentando la vibrazione della macchina?
A volte la vibrazione ripristina il flusso, ma può anche compattare o segregare la miscela. L'impostazione deve essere validata con dati di peso dall'inizio alla fine e del contenuto attivo.
Condividi il peso di riempimento target, le dimensioni della bustina, le categorie degli ingredienti e il comportamento attuale del tramoggia per una revisione su scala aumentata. LinkBioLabs può confrontare i dati di flusso di laboratorio con una prova di produzione rappresentativa prima che la formula commerciale venga bloccata.
Immagini consigliate del blog
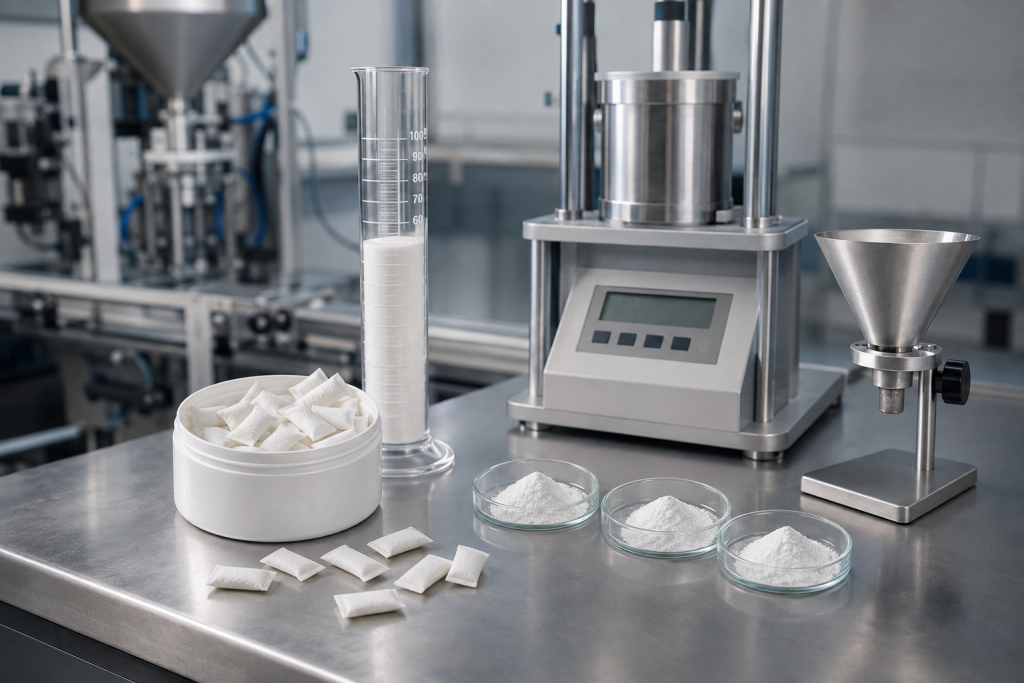
- Fotografia di laboratorio in fabbrica con cilindro a densità sfusa, tester a densità prelevata, imbuto di flusso e tasche sottili realistiche.
- Grafico diagnostico che collega dimensione delle particelle, umidità, consolidamento, flusso del tramoggione e variazione del peso della tasca.
Riferimenti manifatturieri correlati
Per una recensione completa OEM, collega questo articolo alle pagine principali di prodotto e processo. Gli acquirenti di solito necessitano di adattamento per categoria, opzioni di formula stock, supporto per formulazioni personalizzate, controlli di processo e una discussione diretta del progetto prima di approvare i campioni.
- Produzione di sacchetti orali personalizzati
- Opzioni di formulazione azionaria
- Pianificazione del progetto delle tasche private label
- Formulazione e supporto alla ricerca e sviluppo
- Processo produttivo e controlli di qualità
- Blog sulla produzione tecnica
- Discutere un progetto
Nota di revisione dei contenuti: gli articoli tecnici vengono esaminati per la rilevanza funzionale della tasca orale, ODF, confezionamento e approvvigionamento OEM.